




Traitement et activation des matières cimentaires supplémentaires (MCS) : Matériaux de remplacement du ciment et technologie d'activation de l'argile
Les matériaux cimentaires d'appoint (MCS) sont des matériaux de remplacement du ciment largement utilisés qui remplacent une partie du calcaire ou du clinker de ciment Portland traditionnel dans le ciment et le béton. L’utilisation de matériaux cimentaires d’appoint (MCS) est l’un des leviers les plus efficaces pour réduire les émissions de CO2 car la production de clinker génère de grandes quantités de CO2 : d’abord à partir de la réaction chimique lors de la calcination du calcaire, et ensuite à partir de la demande énergétique du procédé de four à haute température. En remplaçant par exemple une partie du clinker par des SCM, il faut moins de clinker, ce qui réduit directement les émissions de CO2 liées aux procédés. De plus, de nombreuses MCS sont des sous-produits industriels ou des ressources minérales disponibles localement, ce qui peut réduire la consommation de ressources vierges et appuyer les principes de l’économie circulaire.
| Alternatives pour Clinker & Portland Cement |
|---|
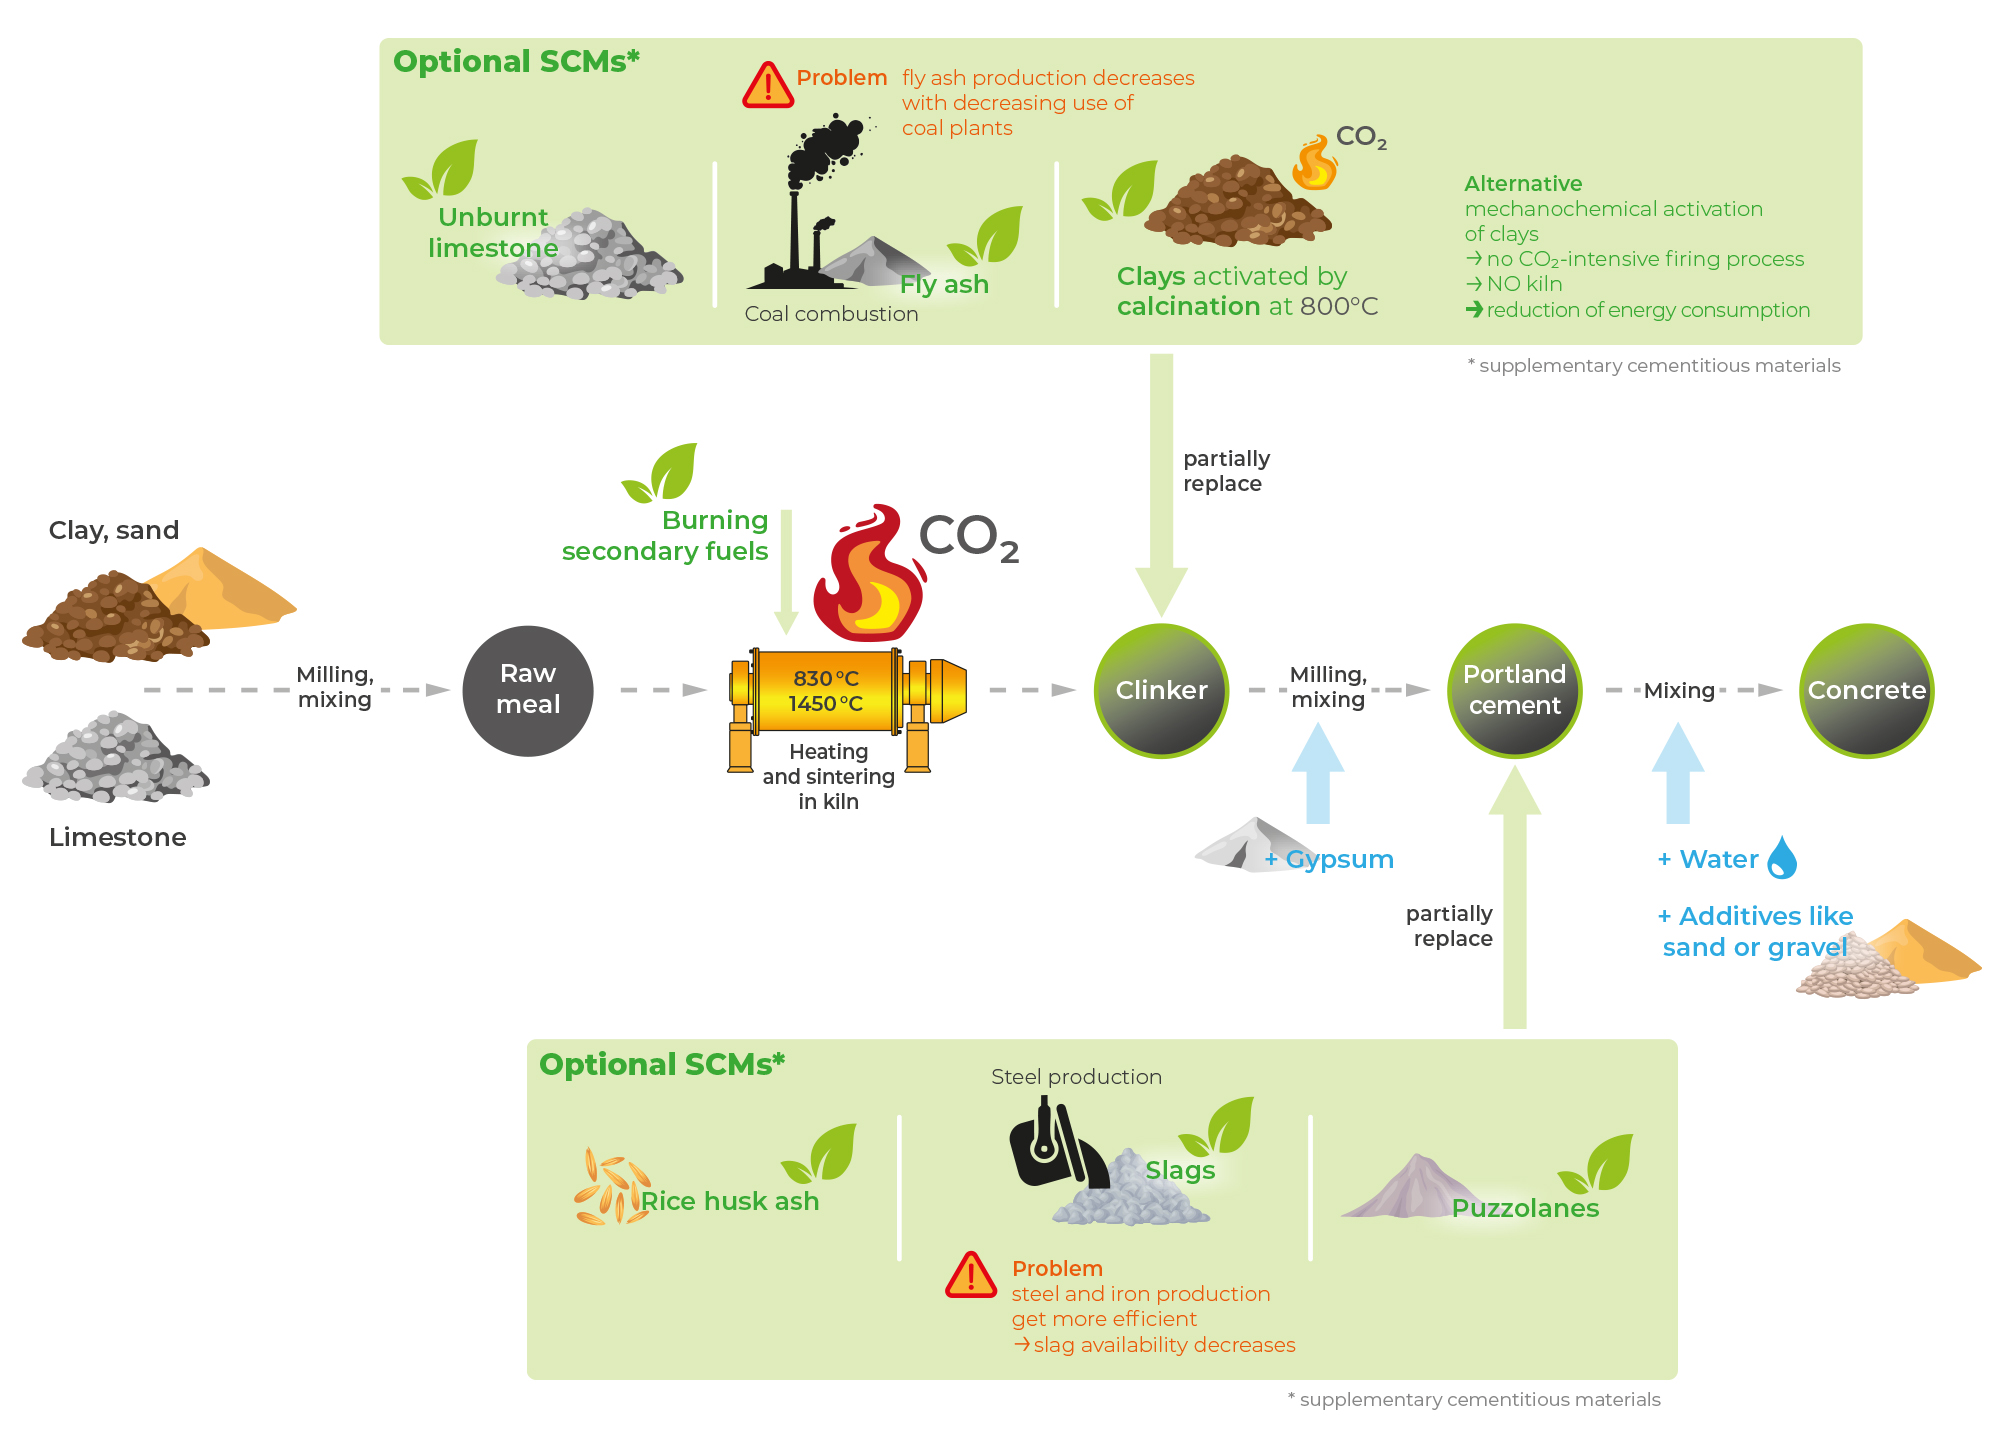
| Les coquillages contiennent de grandes quantités de chaux et, une fois broyés, peuvent être utilisés de la même manière que le calcaire imbrûlé. |
| Cendres volantes : En raison de la diminution de l’utilisation des centrales au charbon, la disponibilité de cendres volantes diminue régulièrement. |
| Les argiles calcinées peuvent être calcinées à 800 °C. Bien que le CO2 soit libéré lors de la calcination - de façon similaire à la cuisson au calcaire - les températures requises sont nettement plus basses. |
| Scorie : Les déchets de la production d’acier sont recyclés. Cependant, ces procédés industriels gagnent en efficacité, réduisant la disponibilité des scories. |
| Les cendres provenant de déchets alimentaires, comme les enveloppes de riz, peuvent être utilisées pour remplacer le ciment Portland. |
| Les résidus miniers peuvent même augmenter la résistance du ciment en fonction de sa composition. L’avantage réside dans la conservation des ressources, car les déchets sont réutilisés, par exemple à la place du sable naturel. |
| Les déchets de démolition peuvent être traités (finement broyés) et activés pour être utilisés au niveau du ciment comme SCM, ce qui permet de réduire le clinker tout en recyclant efficacement les ressources minérales. |
| Le verre usagé peut être utilisé comme SCM, matière première substituant le quartz. |
Homogénéisation des scories en tant que matériaux cimentaires d'appoint
La caractérisation fiable en laboratoire des matériaux cimentaires supplémentaires (CMS) à base de laitier commence par une préparation uniforme des échantillons. Les scories sont souvent très inhomogènes et peuvent contenir des résidus métalliques, c'est pourquoi les composants magnétiques doivent d'abord être éliminés avant d'être transformés. Pour le broyage et l'homogénéisation, les broyeurs à mâchoires sont généralement utilisés pour le prébroyage, suivis par les broyeurs à billes ou le Cross Beater Mill SK 300 pour le broyage fin. Lors de la sélection du broyeur à mâchoires approprié, les facteurs clés sont la taille initiale des particules, la quantité d'échantillon et la finesse finale souhaitée.
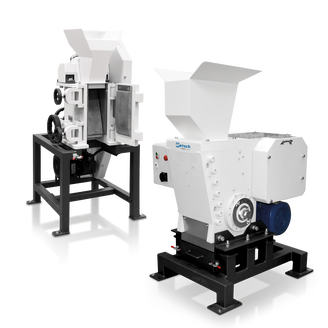
Une approche en deux étapes avant écrasement dans le broyeur à mâchoires - d'abord en utilisant un grand espace, puis un espace étroit - est souvent plus rapide que de forcer le matériau directement à travers un espace étroit. Les échantillons jusqu'à environ 20 mm peuvent être traités efficacement dans le SK 300, qui atteint des niveaux de finesse finaux d'environ 700 μm et, grâce à sa conception robuste et ses plaques de chicane en carbure de tungstène, convient bien aux matériaux abrasifs.
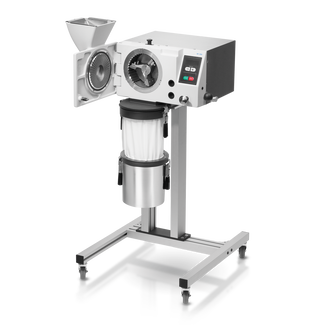
Les broyeurs à billes sont adaptés au broyage fin des échantillons de laitier jusqu'à un maximum de 15 mm. Là encore, le choix du type de broyeur et des paramètres de fonctionnement dépend de la taille initiale des particules, de la quantité d'échantillon et de la finesse de l'objectif. Pour les petits volumes jusqu'à 20 ml, le MM 400 est couramment utilisé. Pour des lots plus importants, le TM 300 peut traiter environ 500 g de scories d'une granulométrie de 5 mm jusqu'à une finesse finale de 25 μm en quelques heures et, avec des fûts plus gros, peut même traiter plus de 2 kg d'échantillon.
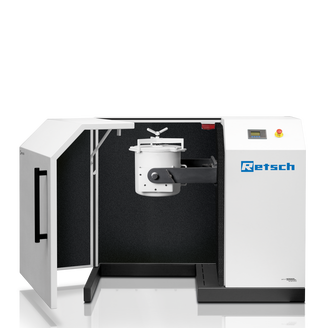
Échantillons de scories
120mm, 30 kg

BB 300
15 min | < 3 µm
15 mm, 250 g

PM 100
5 min | < 500 µm
15 mm, 200 g

SK 300
20 min | < 700 µm
5 mm, 500 g

TM 300
4 Heures | < 25 µm
Déchets de démolition
Les déchets de démolition offrent un potentiel important en tant que SCM et substitut du ciment pour une industrie du ciment plus économe en ressources. Les matériaux tels que débris de béton, Briques, céramiques et mortier contiennent des composants minéraux pertinents; cependant, sans traitement, ils ne sont généralement pas suffisamment réactifs pour être utilisés directement comme SCM ou substituts du ciment. Par conséquent, les impuretés doivent d’abord être éliminées et les fractions minérales doivent être traitées sélectivement. Le Prépolissage fin augmente considérablement la surface spécifique, ce qui améliore la réactivité du matériau. En même temps, l’activation mécanique peut perturber la structure cristalline et ainsi améliorer sa pertinence en tant que SCM et substitut du ciment. Si cela n’est pas suffisant, la réactivité peut être encore accrue par l’activation chimique.
Il est important de différencier les types de matériaux : le béton concassé présente souvent une faible réactivité naturelle et nécessite donc généralement une activation plus forte pour fonctionner comme un SCM. En revanche, les résidus de briques peuvent déjà contenir des phases réactives pouzzolaniquement en raison de leur teneur en argile cuite et sont donc souvent plus faciles à utiliser comme SCM et substituts de ciment ; cependant, ils nécessitent généralement encore un tri minutieux et un Prépolissage fin.
De cette façon, les SCM provenant des déchets de démolition peuvent aider à remplacer le clinker, à réduire les émissions de CO2 et à fermer les cycles des matériaux dans l'industrie de la construction.
Débris de béton 12 mm, 45 kg

TM 500
3 Heures | 100 µm
Débris de béton 4 mm, 200 g

PM 100
20 min | 100 µm
Fragments de briques 8 mm, 2 kg

TM 300
1 Heures | 40 µm
Le matériau a tendance à s'agglomérer dans le RS 200 et à obstruer les écrans fins dans le SK 300; par conséquent, des broyeurs à billes fonctionnant à des vitesses modérées et l'ajout de quelques gouttes d'éthanol sont recommandés.
Verre recyclé
Le verre recyclé peut jouer un rôle important dans l'industrie du ciment en tant que SCM, contribuant à réduire les émissions de CO2 et à préserver les ressources naturelles. Lorsque le verre recyclé est broyé très finement, il forme une poudre de verre qui peut développer des propriétés pouzzolaniques et donc être utilisée comme SCM. Les principales exigences pour son utilisation comme SCM comprennent un degré élevé de finesse, une composition chimique appropriée et une qualité constante du matériau d'entrée.
En plus de son utilisation comme SCM, le verre recyclé peut également être utilisé comme matière première dans la production de clinker, en substituant le quartz ; cependant, dans cette application, il ne remplace que les matières premières minérales et n’est pas considéré comme un substitut du ciment. Une autre application est son utilisation comme granulat dans le béton.
Le verre recyclé démontre donc comment les matières premières secondaires peuvent rendre l'industrie du ciment plus durable et plus économe en ressources.
40 mm, 1 kg

BB 50
2 min | 2 mm
50 mm, 100 g

RS 200
10 min | 100 µm
Découvrez des chapitres plus passionnants et bénéficiez de notre expertise Cliquez sur les chapitres pour les découvrir !
Traitement du calcaire imbrûlé, des coquillages et des pouzzolanes comme matériaux de remplacement du ciment
Plusieurs matériaux de remplacement du ciment minéral peuvent être traités avec de l'équipement de broyage standard de laboratoire de ciment. Le calcaire imbrûlé est idéalement traité à l'aide de broyeurs à mâchoires suivis de broyeurs à billes. Les coquillages sont également principalement constitués de CaCO3, mais sont plus fins que les échantillons typiques de calcaire et peuvent donc être prébroyés efficacement à l'aide de broyeurs et finement broyés dans le broyeur ultracentrifuge ZM 300; le rotor à 6 disques pour broyeurs de coupe convient à cette fin, et des rotors enduits de carbure de tungstène résistants à l'usure ainsi que des tamis de distance peuvent être utilisés dans le ZM 300. Les matériaux cimentaires d'appoint plus tendres, par exemple les pouzzolanes ou les matériaux volcaniques comme la pierre ponce, sont également traités à l'aide de broyeurs à rotor tels que le ZM 300 pour des volumes allant jusqu'à 5 l ou le SR 300 pour des quantités d'échantillons plus importantes. Pour les ouvertures de tamis inférieures à 1 mm, les cyclones facilitent l'évacuation des échantillons et aident à prévenir la formation de poussière.

Coquillages & Calcaire imbrûlé
50 mm, 100 g

BB 50
1 min | 2 mm
80 mm, 1 kg

Pré-broyage SM 200
broyage fin ZM 300
3 min | 0,3 µm
5 mm, 200 g

SR 300
45 s | < 500 µm
2 mm, 90 g

ZM 300
2,5 min | 0,1 mm
Matériaux cimentaires d'appoint d'origine végétale (MCS) et matériaux de remplacement du ciment d'origine cendrée
Les matières végétales dérivées des cendres – en particulier celles provenant des déchets de l’industrie alimentaire comme les enveloppes de riz – peuvent servir de matériaux cimentaires d’appoint (MCS) et de matériaux de remplacement du ciment. Ils peuvent être homogénéisés de la même manière que les scories ou le calcaire. Le SK 300 résistant à l'usure est particulièrement adapté aux échantillons abrasifs, tandis que pour le broyage fin en dessous de 500 μm, des broyeurs à billes (pour des quantités d'échantillons petites à moyennes) ou à tambours (pour des quantités plus importantes) sont utilisés. Les matières premières d'origine végétale elles-mêmes (p. ex., les enveloppes de riz, les boulettes de coque de tournesol ou les résidus de paille) doivent également être analysées; les moulins à découper sont utilisés pour la réduction préliminaire de la taille, suivis du ZM 300 ou, pour les plus gros volumes, du SR 300 pour le broyage fin. Pour les échantillons fibreux, les cyclones doivent toujours être considérés, car ils refroidissent le matériau, améliorent l'évacuation des échantillons et empêchent la formation de poussière; une alimentation lente et régulière ou l'utilisation de tamis de distance aident également à réduire l'accumulation de chaleur. Le système d'alimentation DR 100 permet une introduction plus facile et plus cohérente des échantillons. Si la teneur en fibres de l'échantillon broyé doit être réduite, les tamis dans les broyeurs de coupe ou le SR 300 peuvent être installés en orientation inverse, ou la vitesse du rotor dans les broyeurs à rotor peut être réduite. Pour l'analyse XRF, un broyage très fin - souvent inférieur à 50 μm - est nécessaire; la pertinence des broyeurs à billes ou à rotors dépend de l'analyse en aval, car les broyeurs à billes fournissent des résultats plus fins mais prennent plus de temps et peuvent générer plus d'abrasion métallique [3]. Si l'abrasion n'est pas critique, la règle générale pour les résultats XRF reproductibles est la suivante: plus fin, mieux c'est.
La finesse des particules dans les granulés dépend du type de broyeur utilisé.
Si la teneur en fibres de l'échantillon broyé doit être réduite, les tamis des broyeurs à coupe ou du SR 300 peuvent être installés en orientation inverse, ou la vitesse du rotor dans les broyeurs à rotor peut être réduite. Pour l'analyse XRF, un broyage très fin - souvent inférieur à 50 µm - est nécessaire ; le choix entre broyeurs à billes et broyeurs à rotor dépend de l'analyse en aval, car les broyeurs à billes fournissent des résultats plus fins mais prennent plus de temps et peuvent générer une abrasion métallique plus importante [3]. Si l'abrasion n'est pas un facteur critique, la règle générale pour des résultats XRF reproductibles est la suivante : plus c'est fin, mieux c'est. [2]

Échantillons de plantes
Coquilles de noix 40 mm, 500 g

SK 300
7,5 min | 150 mm
Coques de riz 8 mm, 200 g

ZM 300
8 min | 0,5 mm
Cendres des enveloppes de riz 15 mm, 450 g

SK 300
2 min | 1 mm
Granulés d'enveloppe de graines de tournesol 30 mm, 500 g

ZM 300
15 min | 0,5 mm
Paille 20 mm, 300 g

SR 300
7 min | < 200 µm
La mécanochimie répond au ciment :
Alternatives et technologie d'activation de la calcination des argiles
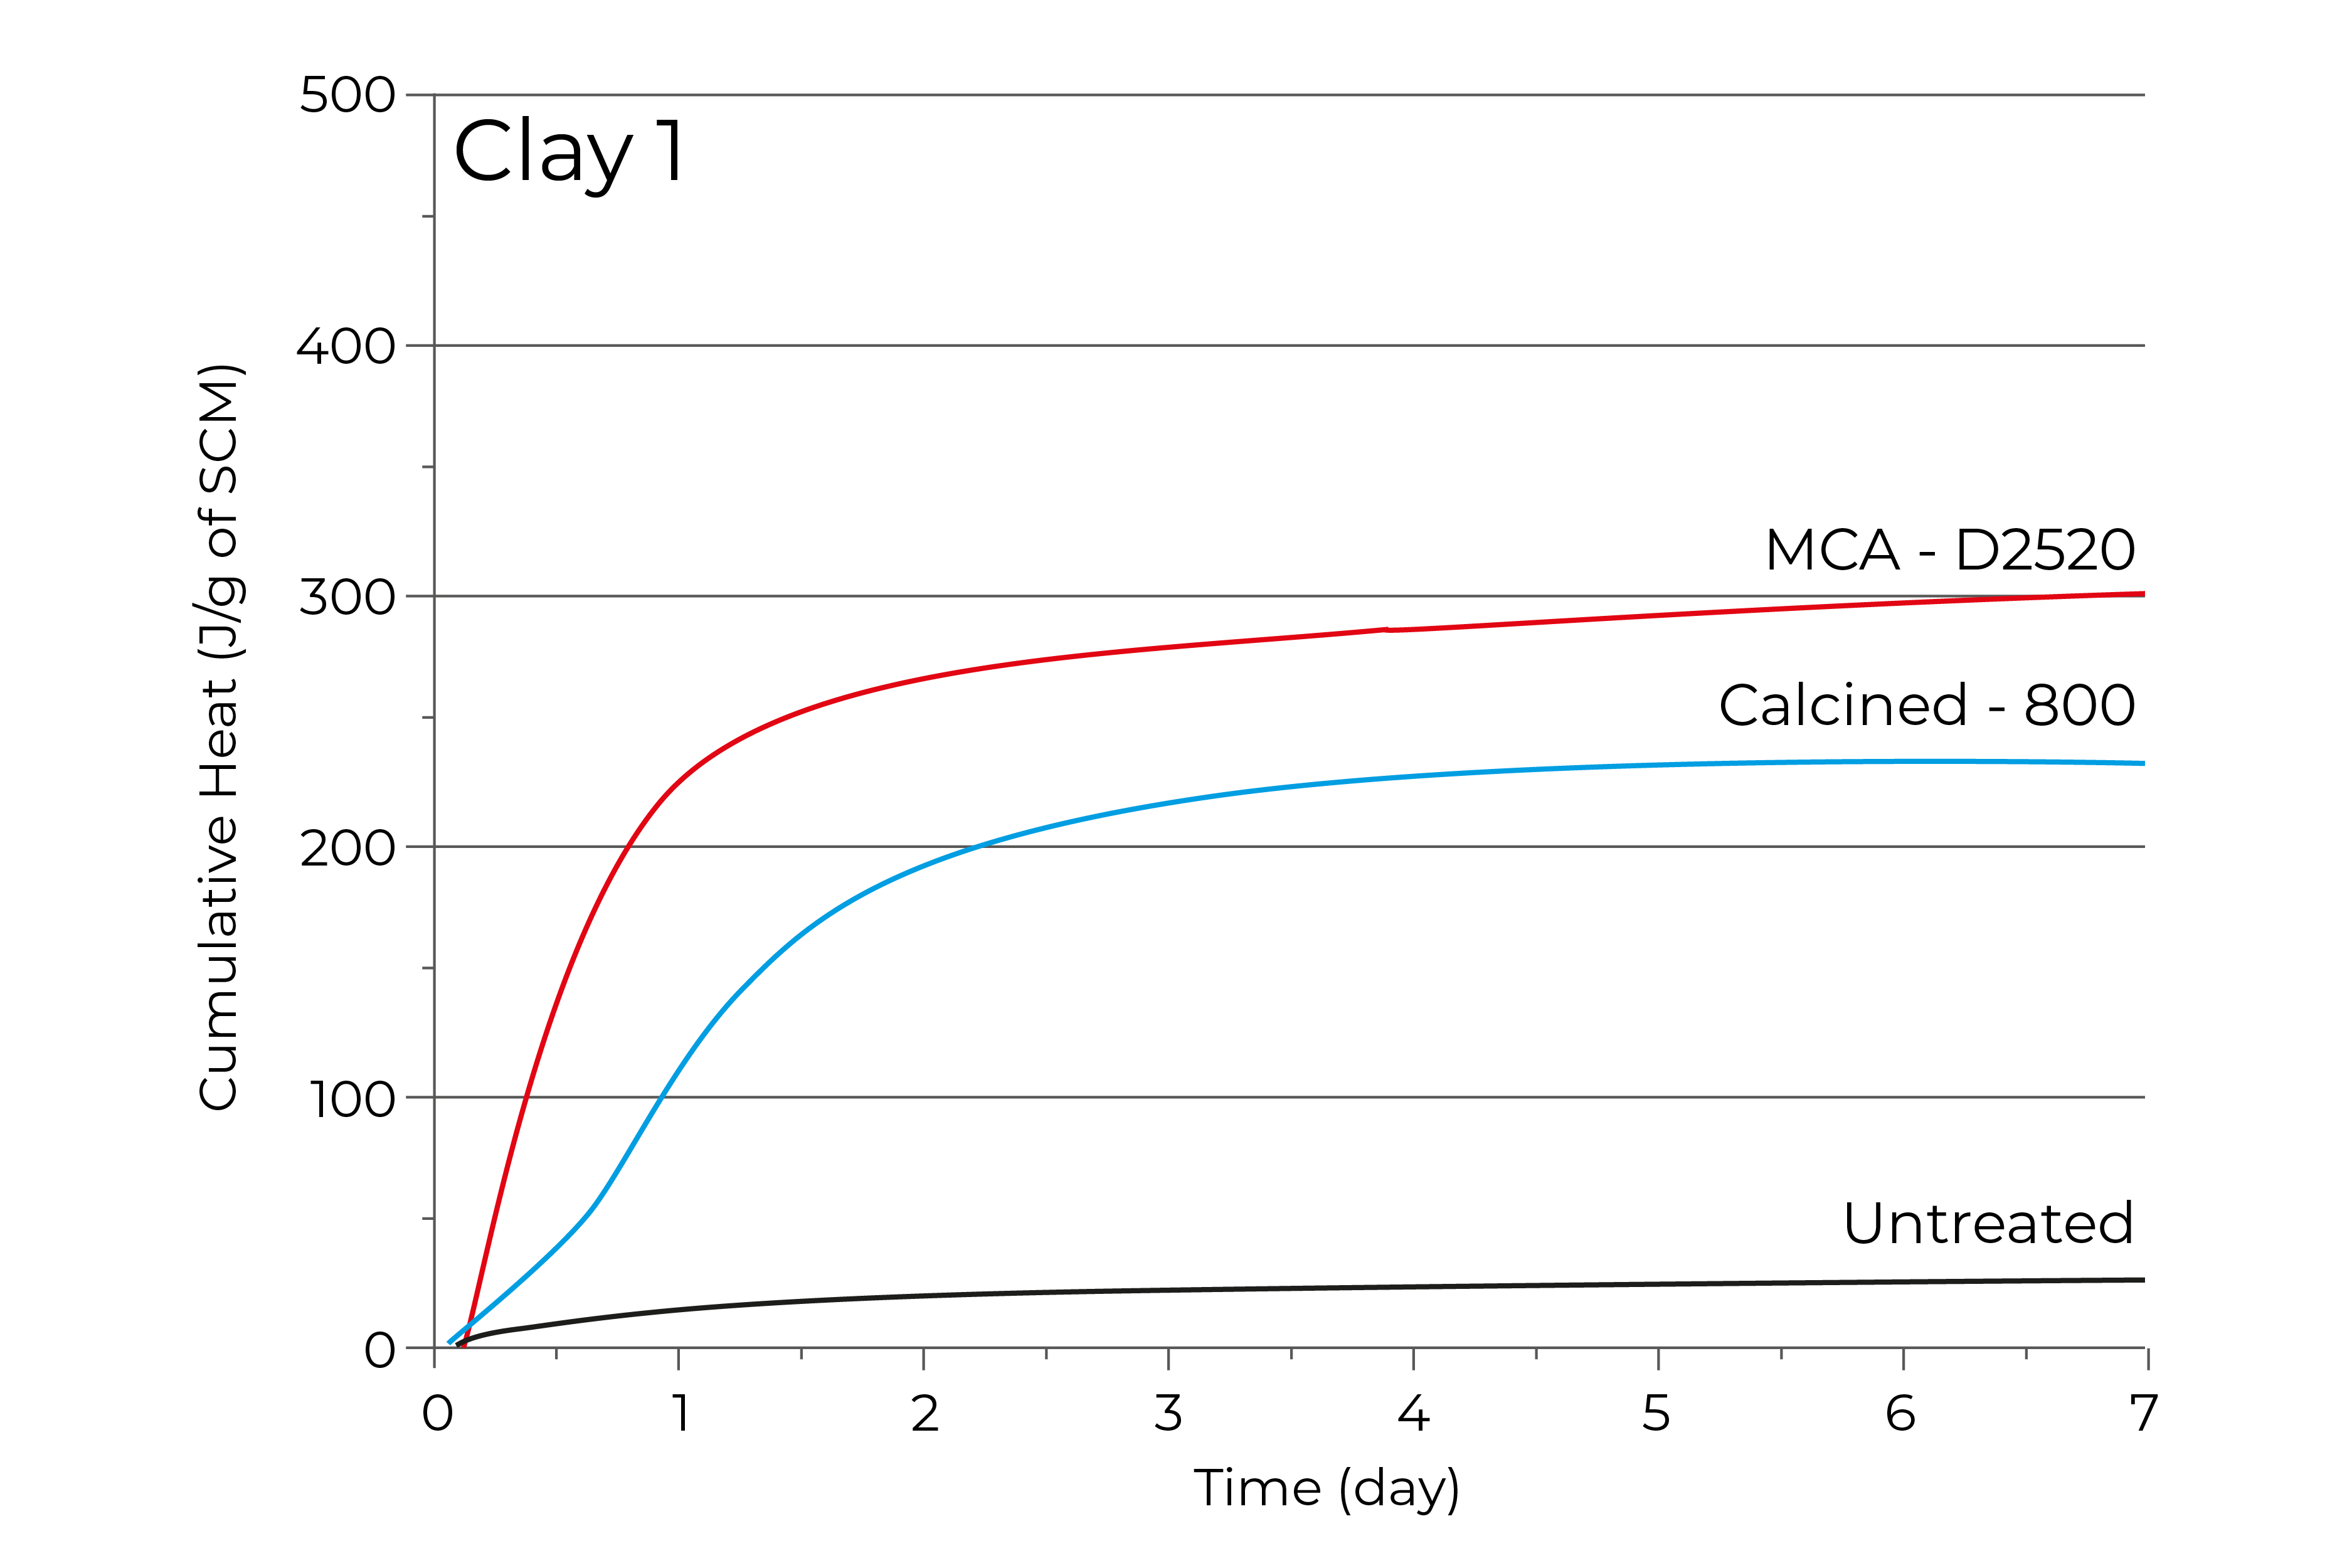
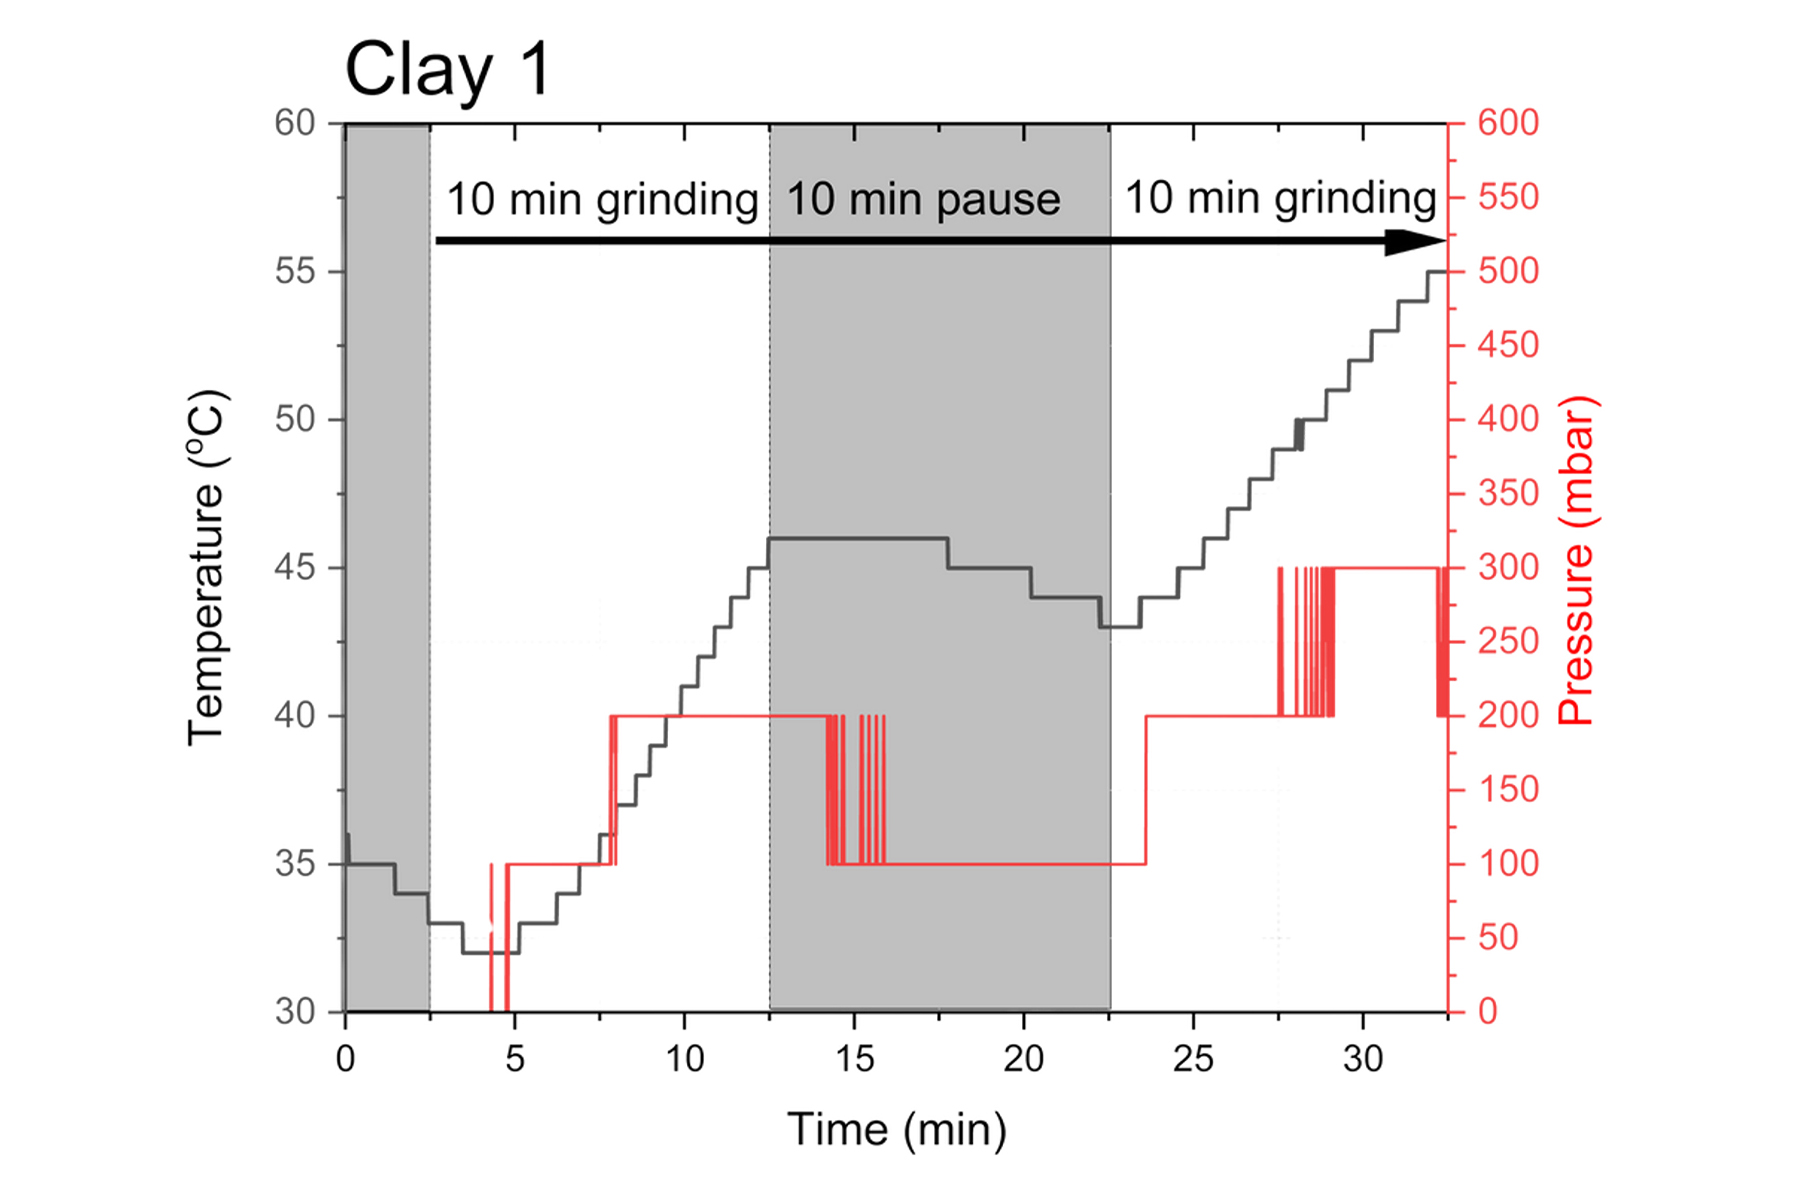
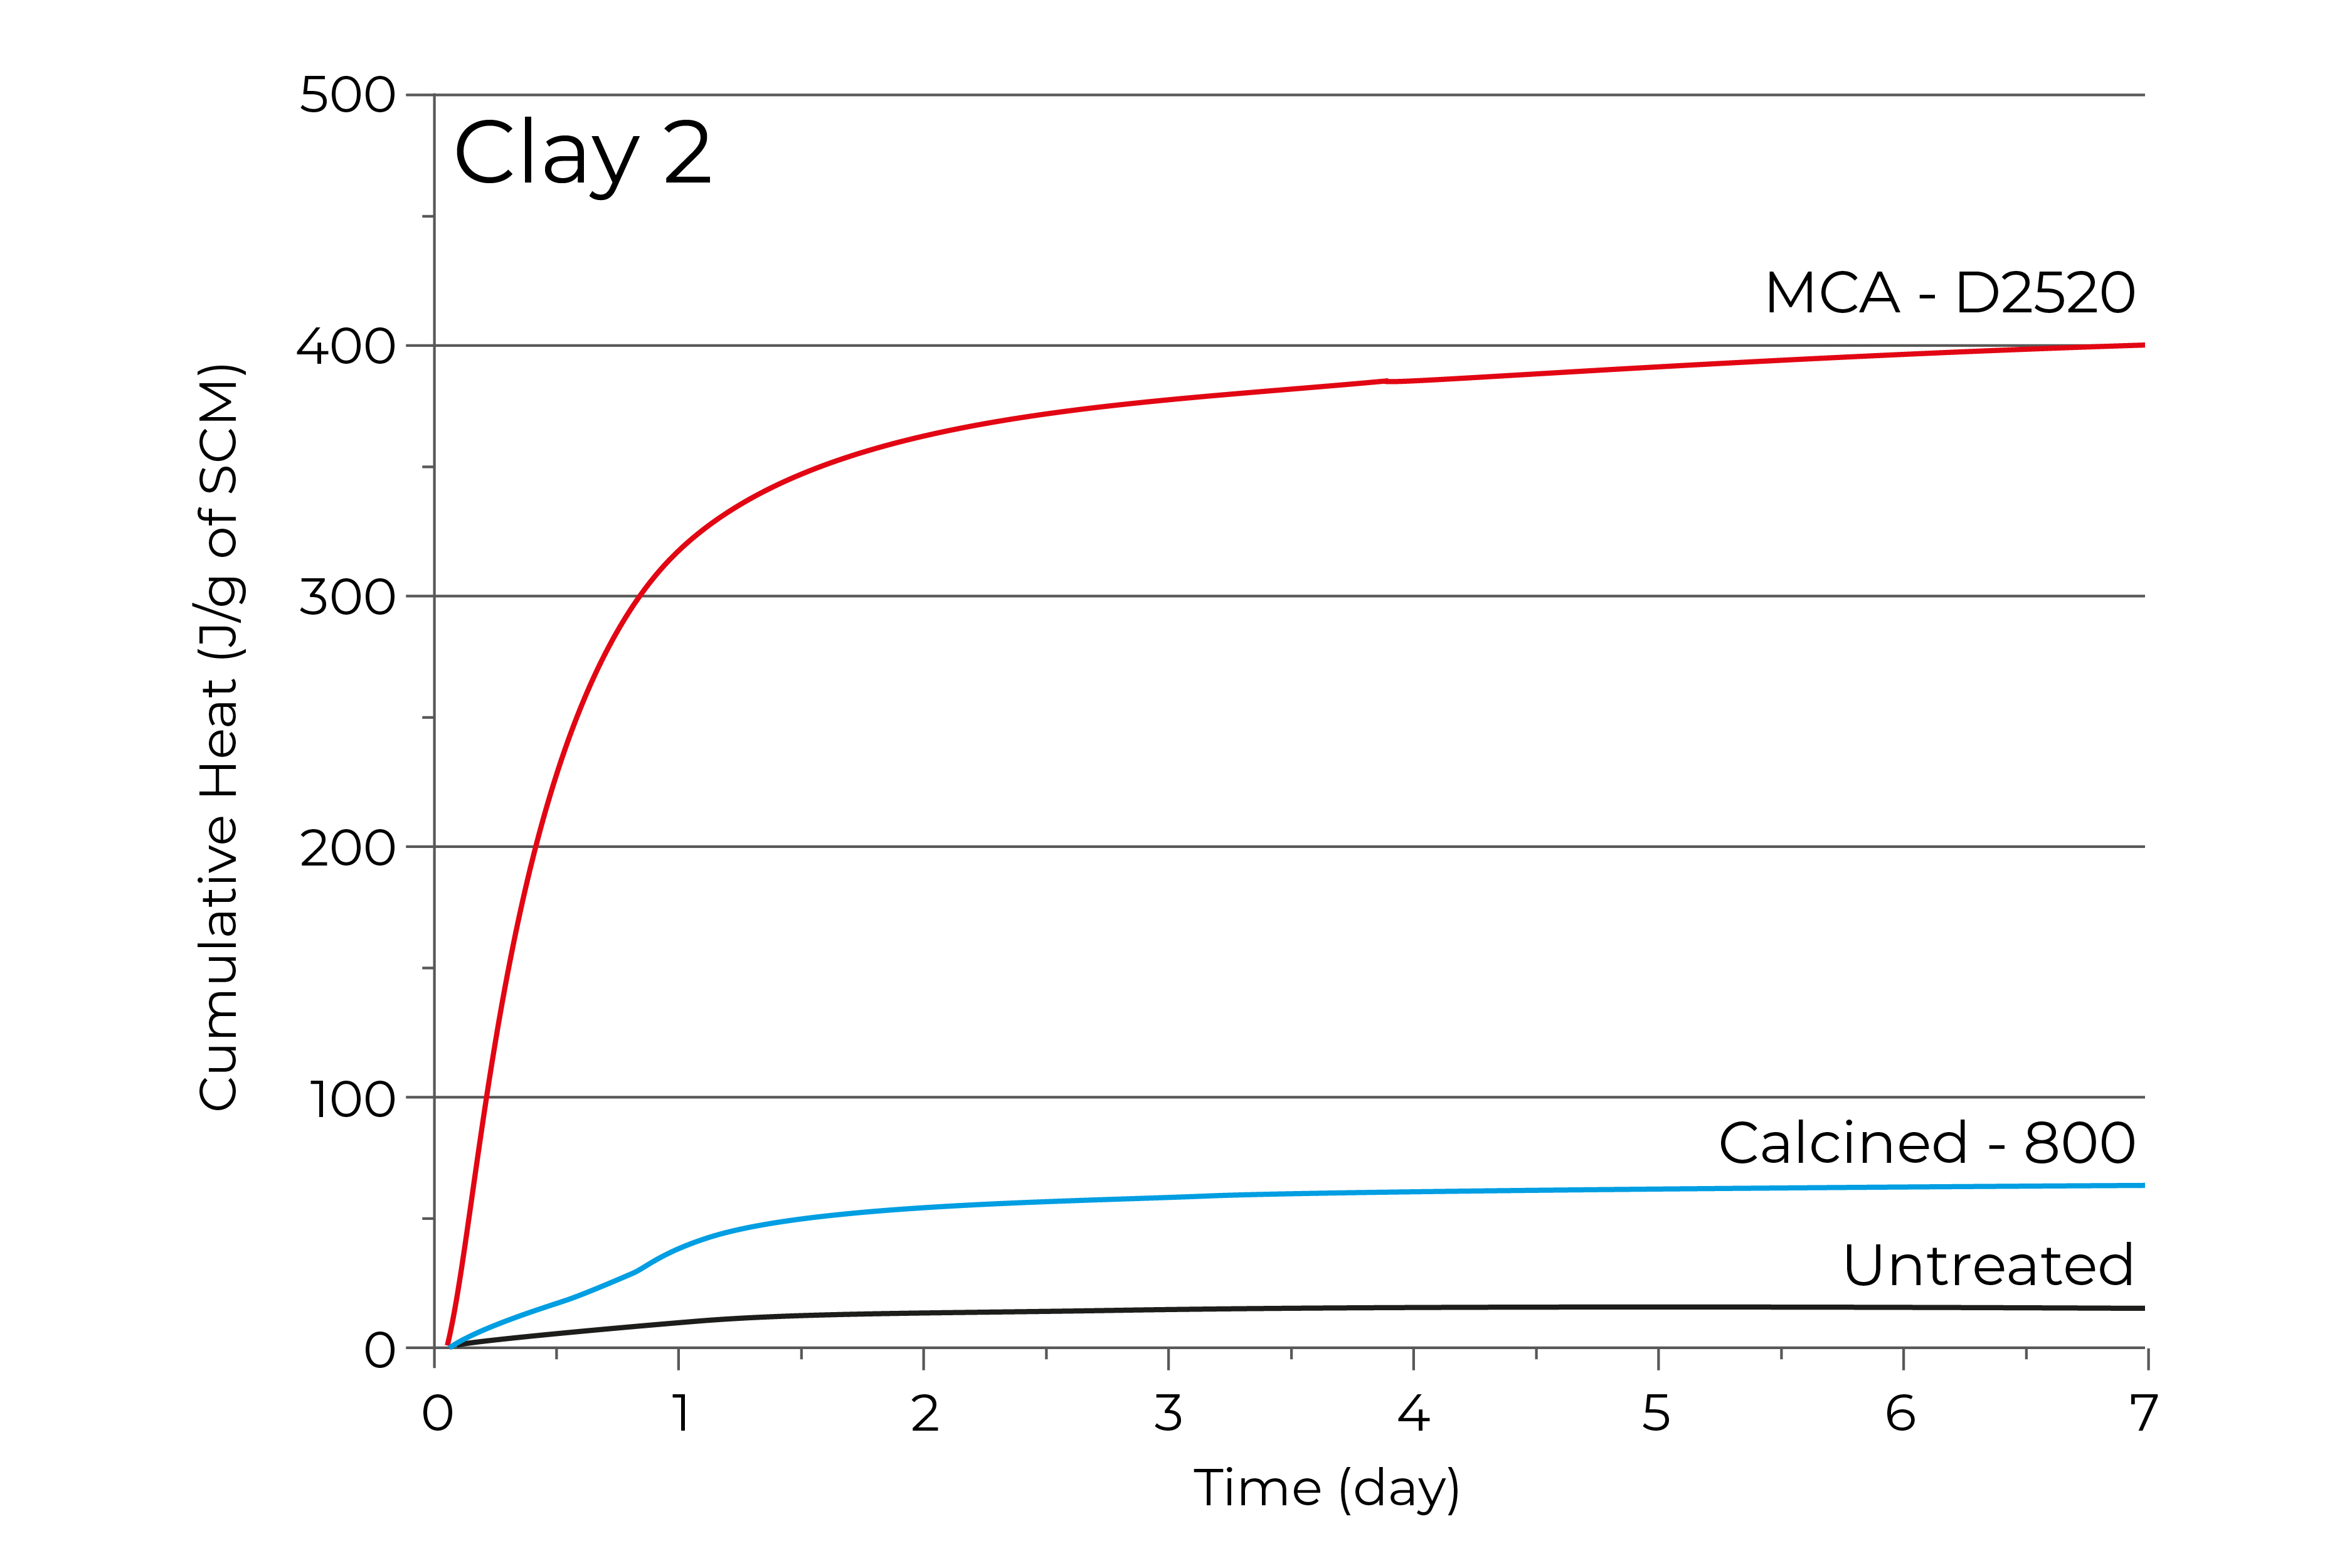
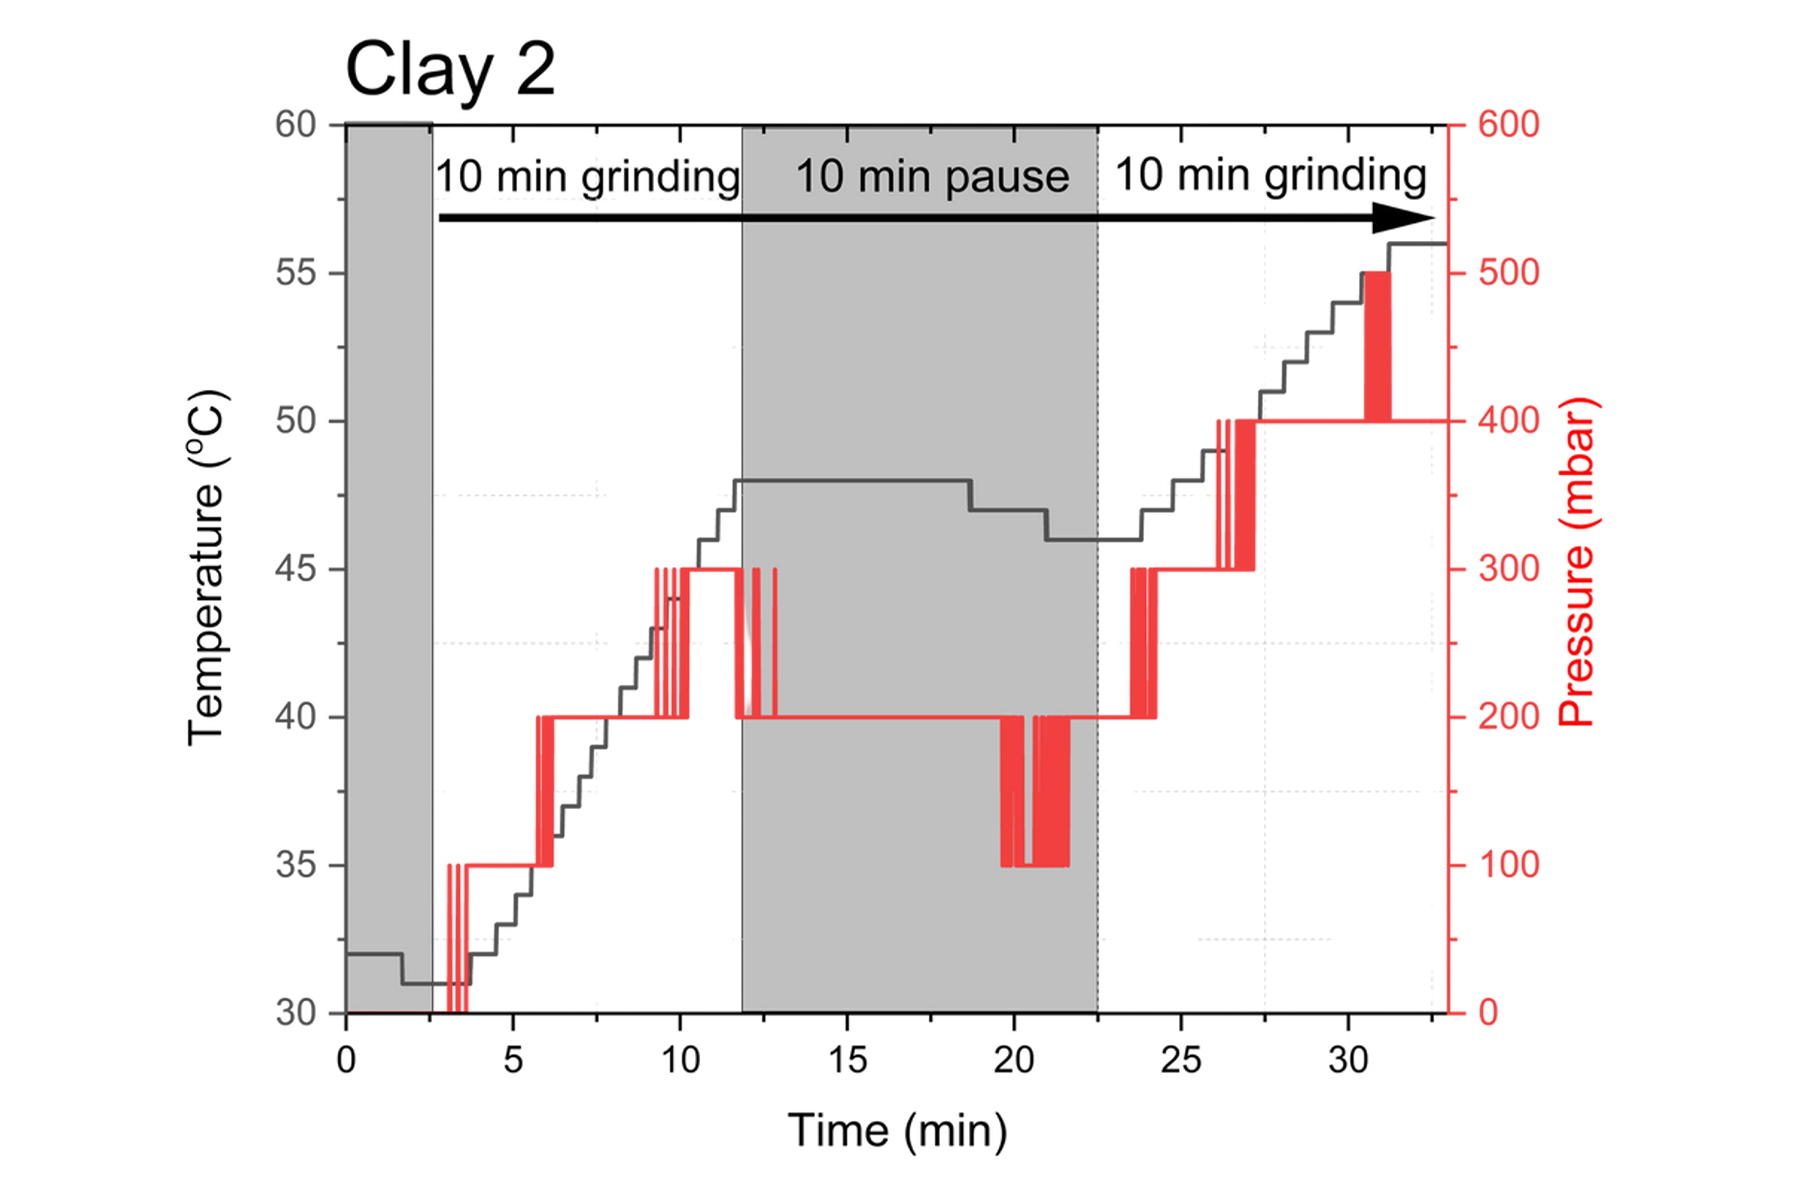
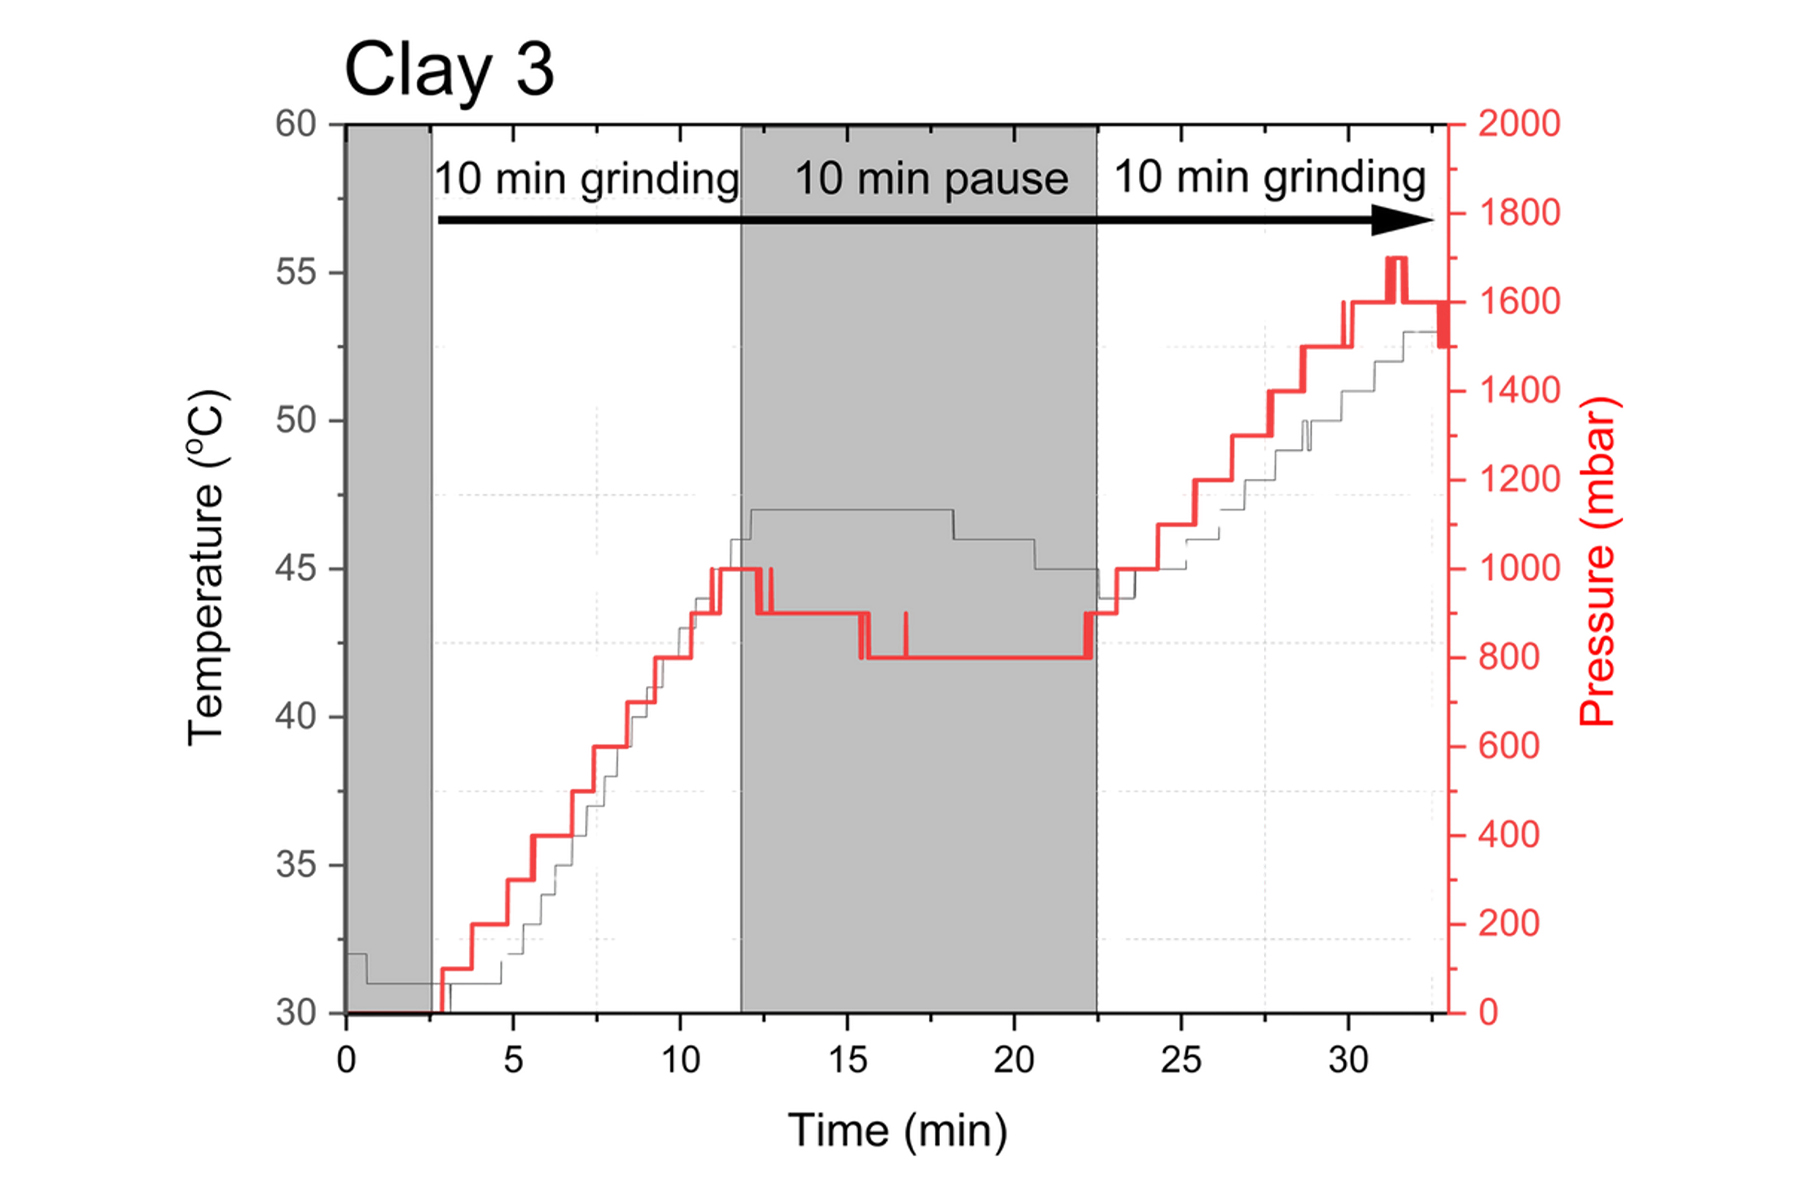
Les argiles activées sont parmi les matériaux cimentaires d'appoint (CAC) les plus prometteurs, car elles sont disponibles dans le monde entier, peuvent être d'origine locale et permettent une réduction significative du clinker. Traditionnellement, les argiles réactives sont produites par calcination de l'argile, mais l'activation mécanochimique est une technologie d'activation émergente qui peut fournir une alternative convaincante dans certaines applications. L'activation mécanochimique de l'argile - en particulier à l'aide de broyeurs à billes tels que les PM 100 ou PM 300 - utilise l'énergie mécanique pour altérer la structure cristalline, permettre l'amorphisation et augmenter la réactivité, rendant un large éventail de types d'argile locale utilisables comme matériaux de remplacement du ciment. Les PM 100 et PM 300 conviennent parfaitement à ce procédé en laboratoire et à l'échelle pilote. Des études montrent que les argiles activées mécaniquement sont plus fines, modifiées structuralement et chimiquement plus réactives que les argiles calcinées, en particulier celles à forte teneur en mica. Le système GrindControl, qui mesure en continu la température et la pression à l'intérieur du bocal de broyage, aide à prévenir la surchauffe et fournit des informations importantes sur les réactions mécanochimiques, est un élément clé du contrôle du processus de technologie d'activation. Les capteurs sont compatibles avec différentes tailles de bocaux. Lors de l'activation de l'argile, la température et la pression augmentent de façon significative, ce qui indique une libération de gaz et une transformation minérale; cette surveillance est essentielle pour contrôler la réactivité et assurer une qualité constante du produit SCM. Les données peuvent également étayer les conclusions sur la composition de l'argile - par exemple, les matériaux à plus forte teneur en dolomie génèrent des pressions plus élevées en raison du rejet de CO2 [1].

Réactivité de différentes argiles après activation thermique et mécanique ; l'augmentation de la pression mesurée par GrindControl reflète la teneur en dolomite
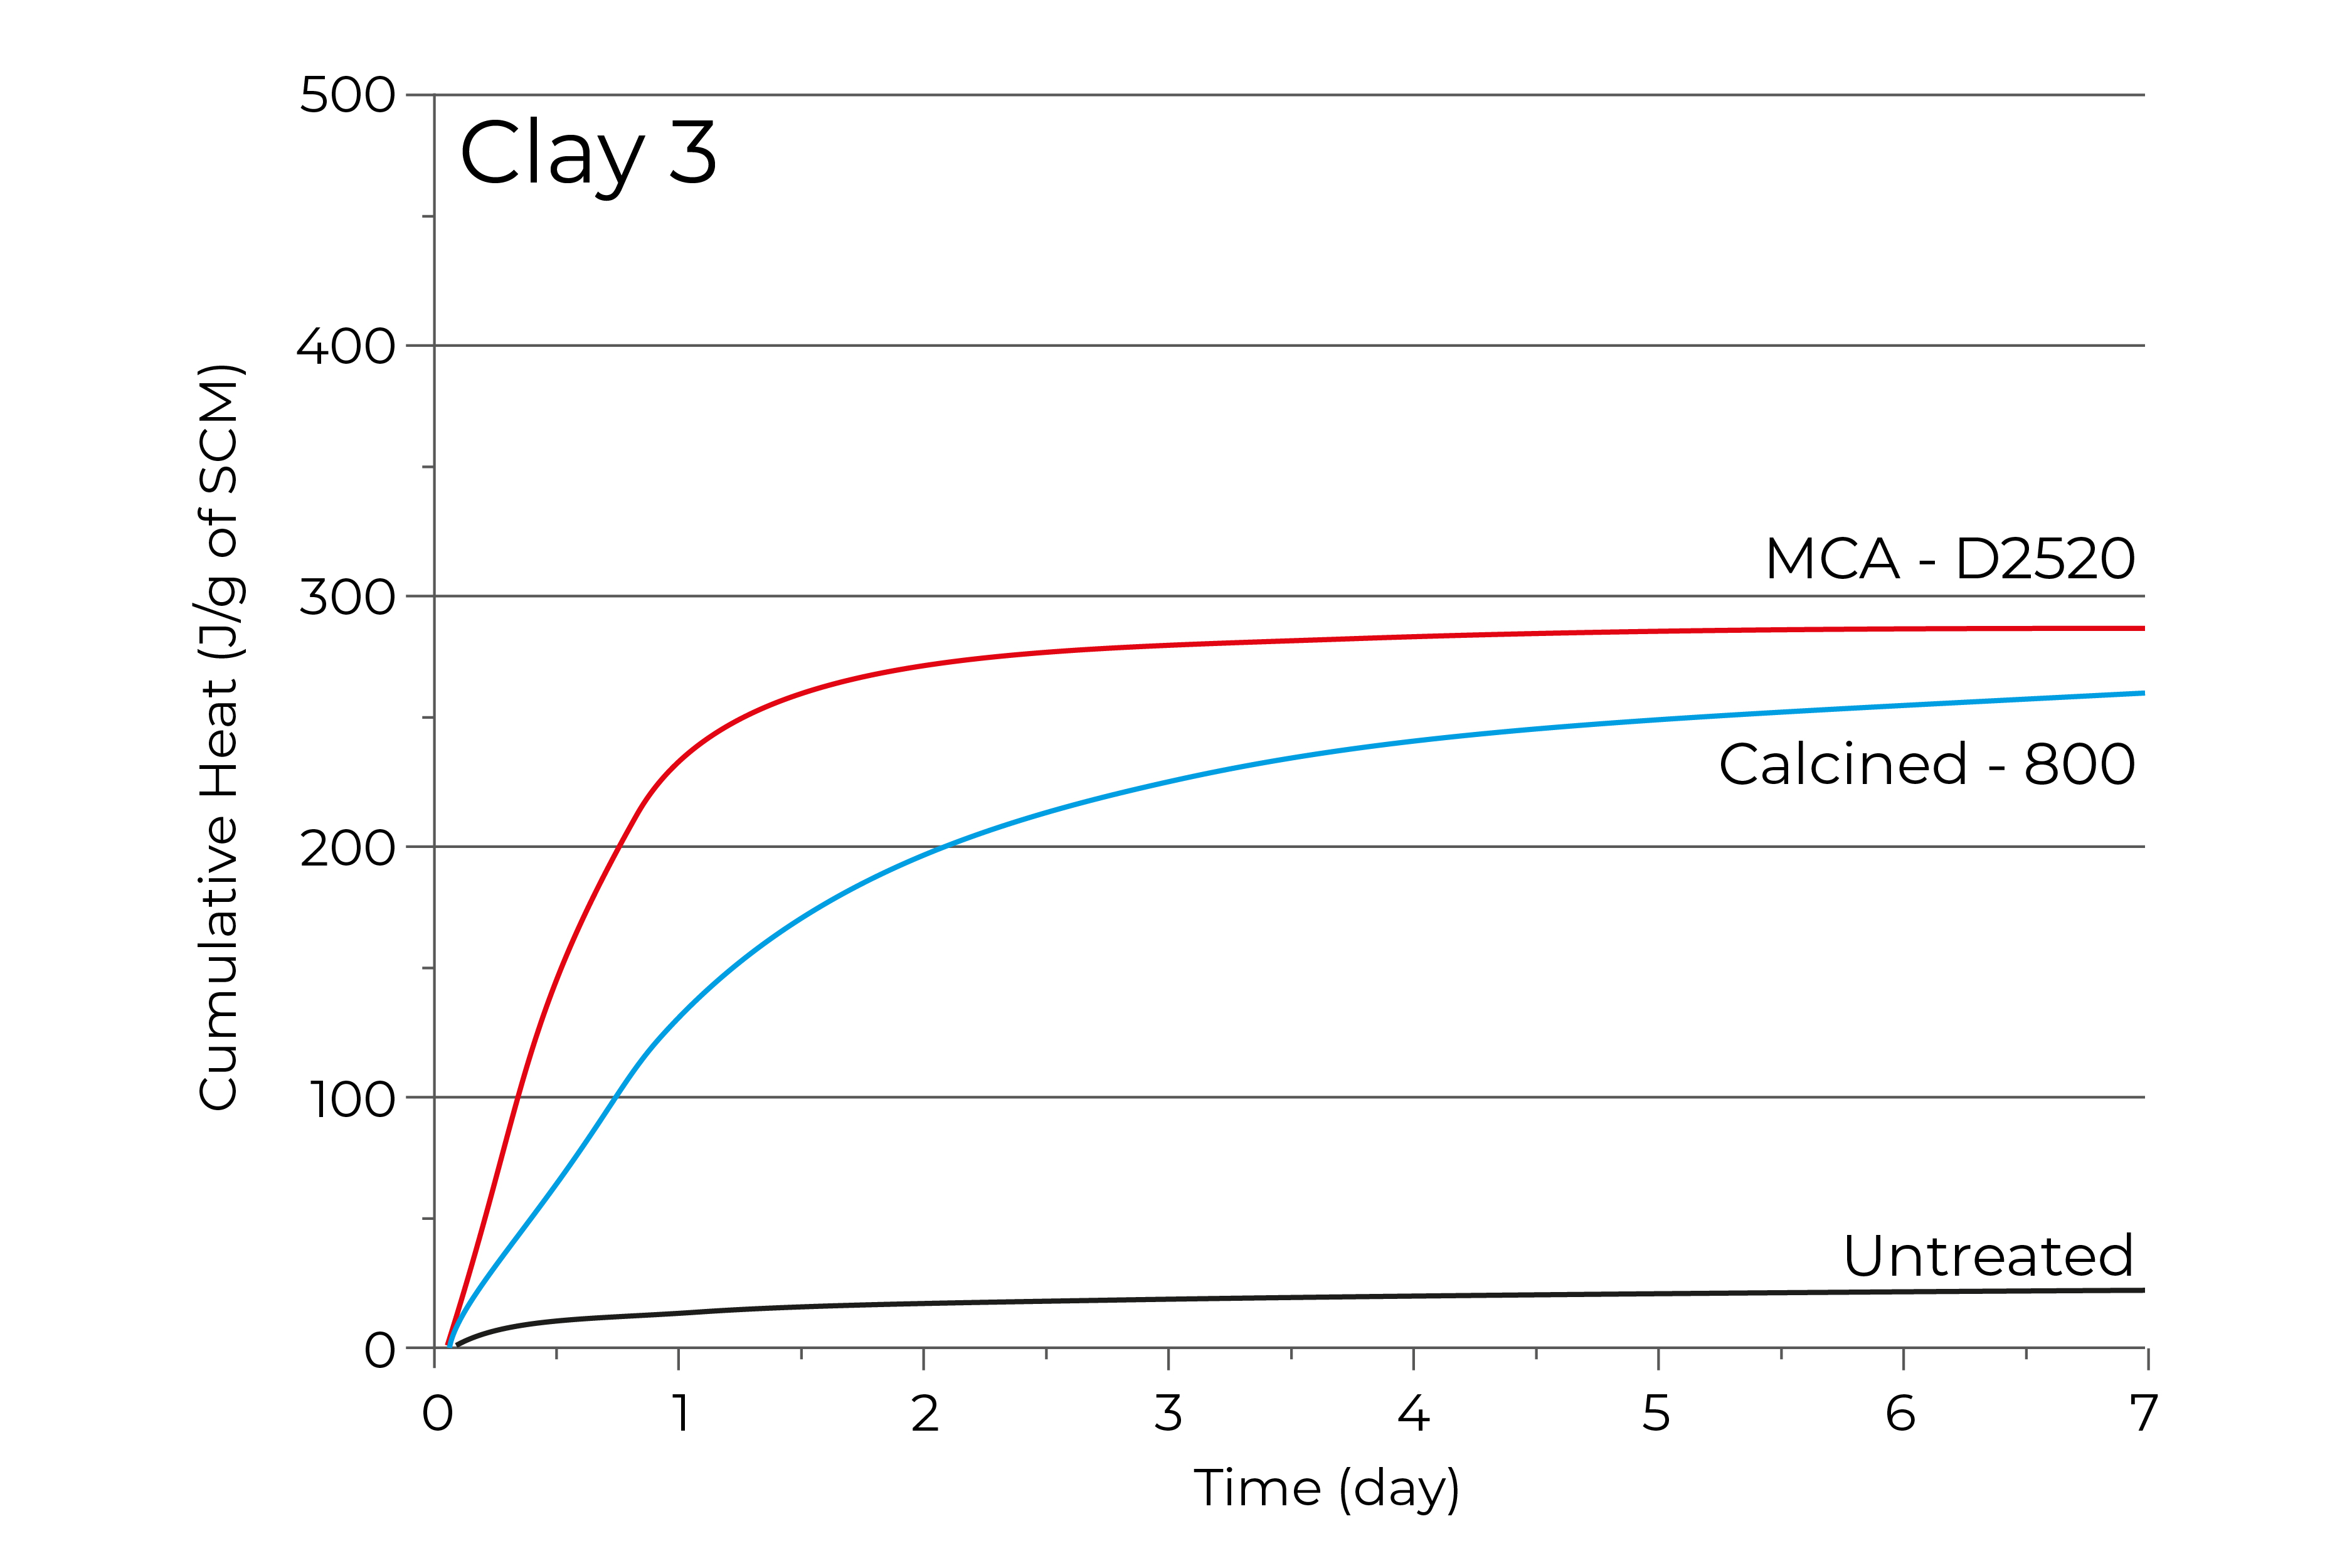
Une étude [2] examine comment l'apport d'énergie pendant l'activation mécanochimique influence la réactivité chimique des argiles, en mettant l'accent sur les broyeurs à boulets planétaires. Le broyeur à billes planétaire est un outil de laboratoire privilégié car il permet d'ajuster avec précision des paramètres clés tels que la vitesse de rotation, le rapport bille/poudre et la durée du broyage. En analysant près de 100 points de données, les chercheurs ont identifié une forte corrélation entre l'apport énergétique et la réactivité de l'argile qui en résulte. La réactivité chimique augmente rapidement avec l'apport énergétique croissant jusqu'à environ 100 kJ/g, tandis que les augmentations ultérieures ne montrent que des effets supplémentaires mineurs. Concrètement, le broyeur à billes planétaire PM 300 - fonctionnant à des vitesses élevées telles que 850 tr/min - offre des avantages significatifs en maximisant l'apport d'énergie et en accélérant le processus d'activation des matériaux cimentaires d'appoint (MCS) à base d'argile.
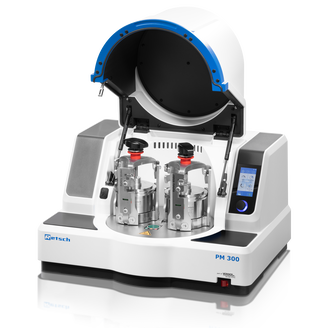
Dans un plan d'expérience à l'Université de Bath, différentes conditions de broyage dans des broyeurs Planetary Ball ont été testées afin d'évaluer la meilleure configuration de paramètres pour une activation de l'argile la plus élevée avec une consommation d'énergie minimale. Il semble que des rapports bille/poudre plus élevés de 25 soient bénéfiques, ainsi qu'une vitesse plus élevée d'au moins 600 tr/min. En seulement 20 min, une réactivité remarquable a été obtenue, avec une consommation d'énergie la plus faible de seulement 0,22 kWh (résultats avec l'autorisation du Dr Ilda Tole).
Il est intéressant de noter également que le Vibratory Disc Mill RS 200 peut être utilisé pour l’activation de l’argile, bien que pour abaisser légèrement les taux d’activation. Ici, il s’est avéré bénéfique si le niveau de remplissage n’est pas trop élevé – 40 g d’échantillon étaient optimaux. Encore une fois, une vitesse plus élevée de 1400 tr/min semble être bénéfique. La consommation de temps et d’énergie était dans la même gamme que pour les Planetary Ball Mills.

Contactez nous pour un devis gratuit
Retsch dispose d’un réseau de filiales et de distributeurs formés pour s'assurer que les produits et services sont disponibles partout dans le monde. Les spécialistes des produits Retsch et le service clientèle se feront un plaisir de répondre à toutes les questions que vous pourriez avoir.
Traitement et activation des matières cimentaires supplémentaires (MCS) : Matériaux de remplacement du ciment et technologie d'activation de l'argile - FAQ
Que sont les matériaux cimentaires d'appoint (MCS)?
Les matériaux cimentaires d'appoint (MCS) sont des matériaux de remplacement du ciment qui remplacent une partie du calcaire et/ou du clinker de ciment Portland traditionnel dans le ciment et le béton.
Pourquoi les matériaux cimentaires d'appoint (MCS) contribuent-ils à réduire les émissions de CO2?
Ils réduisent la quantité de clinker nécessaire. La production de clinker est gourmande en CO2 en raison de la réaction de calcination du calcaire et de la forte demande énergétique du procédé de fournage, de sorte que le remplacement du clinker par des SCM réduit directement les émissions liées au procédé et peut soutenir l’utilisation des ressources de l’économie circulaire.
Quels matériaux peuvent être utilisés comme MCS et quels sont les facteurs qui influent sur leur disponibilité?
À titre d'exemple, mentionnons les scories, les cendres volantes, les pouzzolanes/roches volcaniques (p. ex. pierre ponce), le calcaire imbrûlé, les coquillages (riches en CaCO3), les cendres provenant de déchets de l'industrie alimentaire comme les enveloppes de riz, les argiles calcinées et les résidus miniers. La disponibilité peut changer avec les tendances industrielles - par exemple, une production d'acier plus efficace peut réduire la disponibilité des scories, et une production réduite d'électricité à partir du charbon peut limiter l'approvisionnement en cendres volantes.
Comment fonctionne l'activation de l'argile, et en quoi est-elle différente de la calcination de l'argile?
Traditionnellement, les argiles réactives sont produites par calcination de l'argile à 800 °C, tandis que l'activation mécanochimique est une technologie d'activation qui augmente la réactivité de l'argile par broyage (p. ex. dans les broyeurs à boulets planétaires PM 100 ou PM 300). L'énergie mécanique modifie la structure cristalline, favorise l'amorphisation et peut rendre utilisable une plus large gamme d'argiles locales. Le contrôle des processus peut être pris en charge avec GrindControl (surveillance de la température/pression).
Références
1] Tole, I., Delogu, F., Qoku, E., Habermehl-Cwirzen, K., & Cwirzen, A. (2022). Enhancement of the pozzolanic activity of natural clays by mechanochemical activation. Construction and Building Materials, 352, 128739.
[2] Alastair T.M. Marsh, Sreejith Krishnan, Suraj Rahmon, Sisan A. Bernal and Xinyuan Ke; Relationsship between milling input energy and chemical reactivity for mechanochemical activation of clays; Royal Society of Chemistry 2025, DOI: 10.1039/d5mr00088b
[3] Permission for picture usage by Rigaku Europe SE