

Ersatzbrennstoffe und alternative Brennstoffe zur Reduzierung fossiler Brennstoffe in der Zementproduktion
Die Rolle von Ersatzbrennstoffen in modernen Zementdrehrohröfen
Ersatzbrennstoffe (Refuse Derived Fuels, RDF) und andere alternative Brennstoffe wie Altreifen, Kunststoffreste, Biomasse und aufbereitete Abfallfraktionen werden zunehmend eingesetzt, um fossile Brennstoffe in Zementdrehrohröfen zu ersetzen. Durch die Substitution von Kohle, Öl oder Erdgas tragen Ersatzbrennstoffe zur Reduzierung von Treibhausgasemissionen bei und ermöglichen gleichzeitig die energetische Nutzung sowie teilweise die Rückgewinnung wertvoller mineralischer Bestandteile aus Abfallströmen. Um einen stabilen Ofenbetrieb und eine gleichbleibende Klinkerqualität sicherzustellen, müssen diese Sekundärbrennstoffe klar definierten Qualitätsspezifikationen entsprechen. Dies macht zuverlässige Laborprüfungen, standardisierte Probenvorbereitung und reproduzierbare analytische Arbeitsabläufe unerlässlich.
Repräsentative Probenahme und Homogenisierung alternativer Brennstoffe
Ersatzbrennstoffe und andere alternative Brennstoffe sind häufig sperrig, heterogen und schwer zu handhaben. Um aussagekräftige Analyseergebnisse zu erhalten, müssen Labor-Teilproben nachweislich repräsentativ für die ursprüngliche Charge sein. Bewährte Praxis umfasst:
- Entnahme von Teilproben aus mehreren Punkten des Schüttguts
- Verarbeitung einer ausreichend großen Ausgangsprobenmenge
- Gründliches Mischen und Teilen, z. B. mit einem Rotationsprobenteiler wie dem PT 200, um Entmischungseffekte zu minimieren
- Für kritische Parameter erhöhen Doppel- oder Dreifachbestimmungen die Aussagekraft deutlich und helfen, die Materialvariabilität zu bewerten
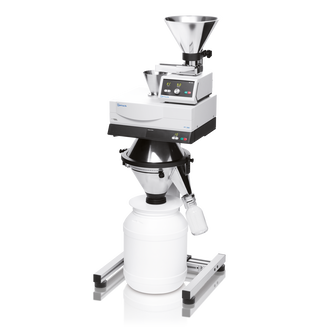
Stufenweiser Probenvorbereitungs‑Workflow für Ersatzbrennstoffe
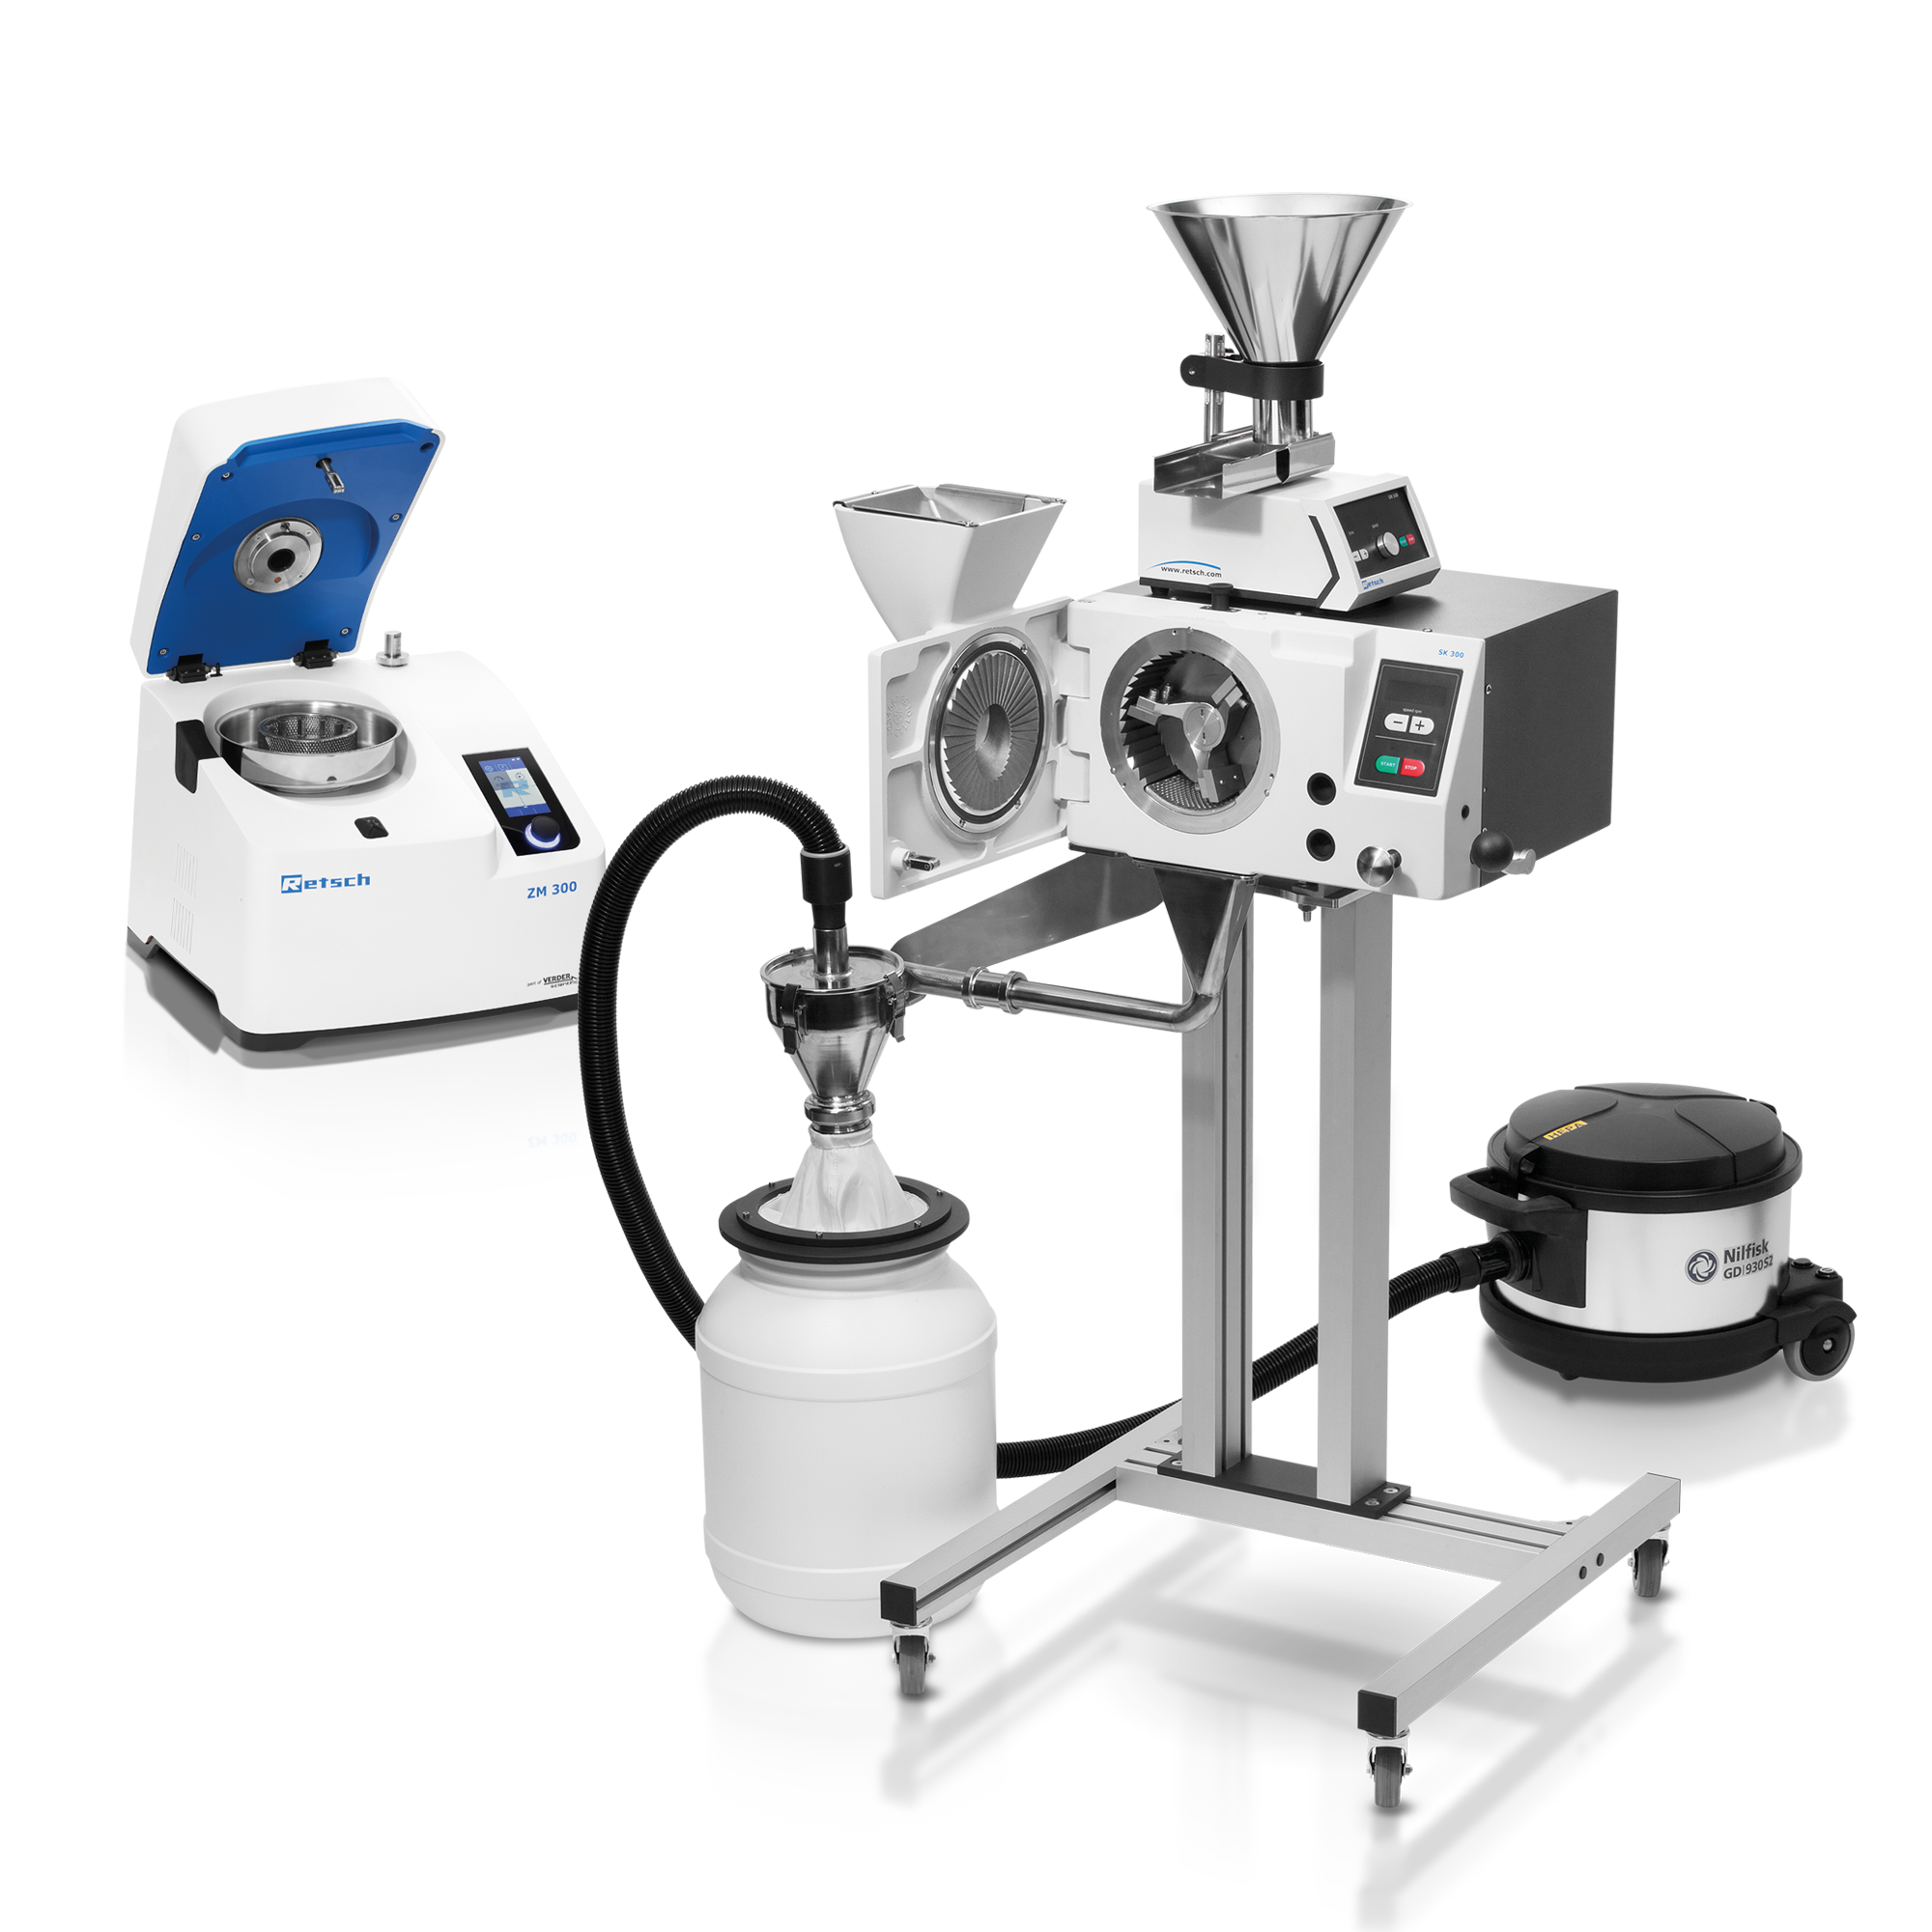
Ein typischer Vorbereitungsprozess für Ersatzbrennstoffe beginnt mit einer Grobzerkleinerung in einer Schneidmühle (z. B. SM 300), um eine gut fließfähige Fraktion zu erzeugen. Nach erneutem Mischen und Teilen wird die analytische Teilprobe in einer Rotormühle wie der Ultra-Zentrifugalmühle ZM 300 auf die erforderliche Feinheit vermahlen. Wenn Prallzerkleinerung vorteilhaft ist, kann alternativ eine Schlagkreuzmühle (z. B. SK 300) eingesetzt werden.
Entdecken Sie weitere spannende Kapitel und profitieren Sie von unserer Expertise Klicken Sie auf die Kapitel, um mehr zu erfahren!
Zielfeinheit und analytische Anforderungen für Ersatzbrennstoffe
Die Zielfeinheit von Ersatzbrennstoffen sollte stets auf die jeweilige Analysenmethode abgestimmt sein:
- Die Bestimmung des Heizwerts erfordert oft nur eine moderate Feinheit
- Asche-, Glühverlust- (LOI) und Elementaranalysen profitieren von einer gleichmäßigen Partikelgröße und sorgfältigem Teilen
- XRF‑Analysen an Presslingen erfordern in der Regel eine feinere Mahlung, um Korngrößeneffekte zu minimieren und die Vergleichbarkeit zu verbessern
Da alternative Brennstoffe auch mineralische Bestandteile in das Ofensystem eintragen, sind die Analyseergebnisse direkt prozessrelevant. Chlor kann Anbackungen und interne Kreisläufe fördern, während Schwefel und Alkalien die Klinkerchemie und die Emissionskontrolle beeinflussen. Dokumentierte und standardisierte Vorbereitungsparameter – einschließlich Teilungsschemata, Mühlen und Siebauswahl, Rotordrehzahl und Zyklonbetrieb – sind entscheidend für reproduzierbare Daten. Das Aufbewahren von Referenzteilproben sowie routinemäßige Doppelbestimmungen unterstützen eine langfristige Qualitätskontrolle und eine verlässliche Qualifizierung von Ersatzbrennstoffen.
Materialspezifische Aspekte der Probenvorbereitung
Kunststoffreste und reifenbasierte Ersatzbrennstoffe
Kunststoffreiche, folienartige oder reifenbasierte Ersatzbrennstoffe erfordern während der Zerkleinerung eine sorgfältige Temperaturkontrolle. Der Einsatz eines Zyklons unterstützt die Kühlung und den schnellen Austrag, während die Versprödung mit Trockeneis ein Verschmieren verhindert und eine effiziente Zerkleinerung ermöglicht. Eine Kombination aus Schneidmühlen zur Vorzerkleinerung und der Ultra‑Zentrifugalmühle ZM 300 für die Feinvermahlung hat sich zur Homogenisierung dieser Materialien bewährt. Abhängig von den Probeneigenschaften (z. B. größere, kompakte Kunststoffblöcke) kann in der Vorzerkleinerung der Einsatz des robusteren 6‑Scheibenrotors anstelle des Parallelschnitt‑Rotors vorteilhaft sein.
Sekundärbrennstoffe
40 mm, 50 g
SM 50
3 min | 2 mm
100 mm, 600 g
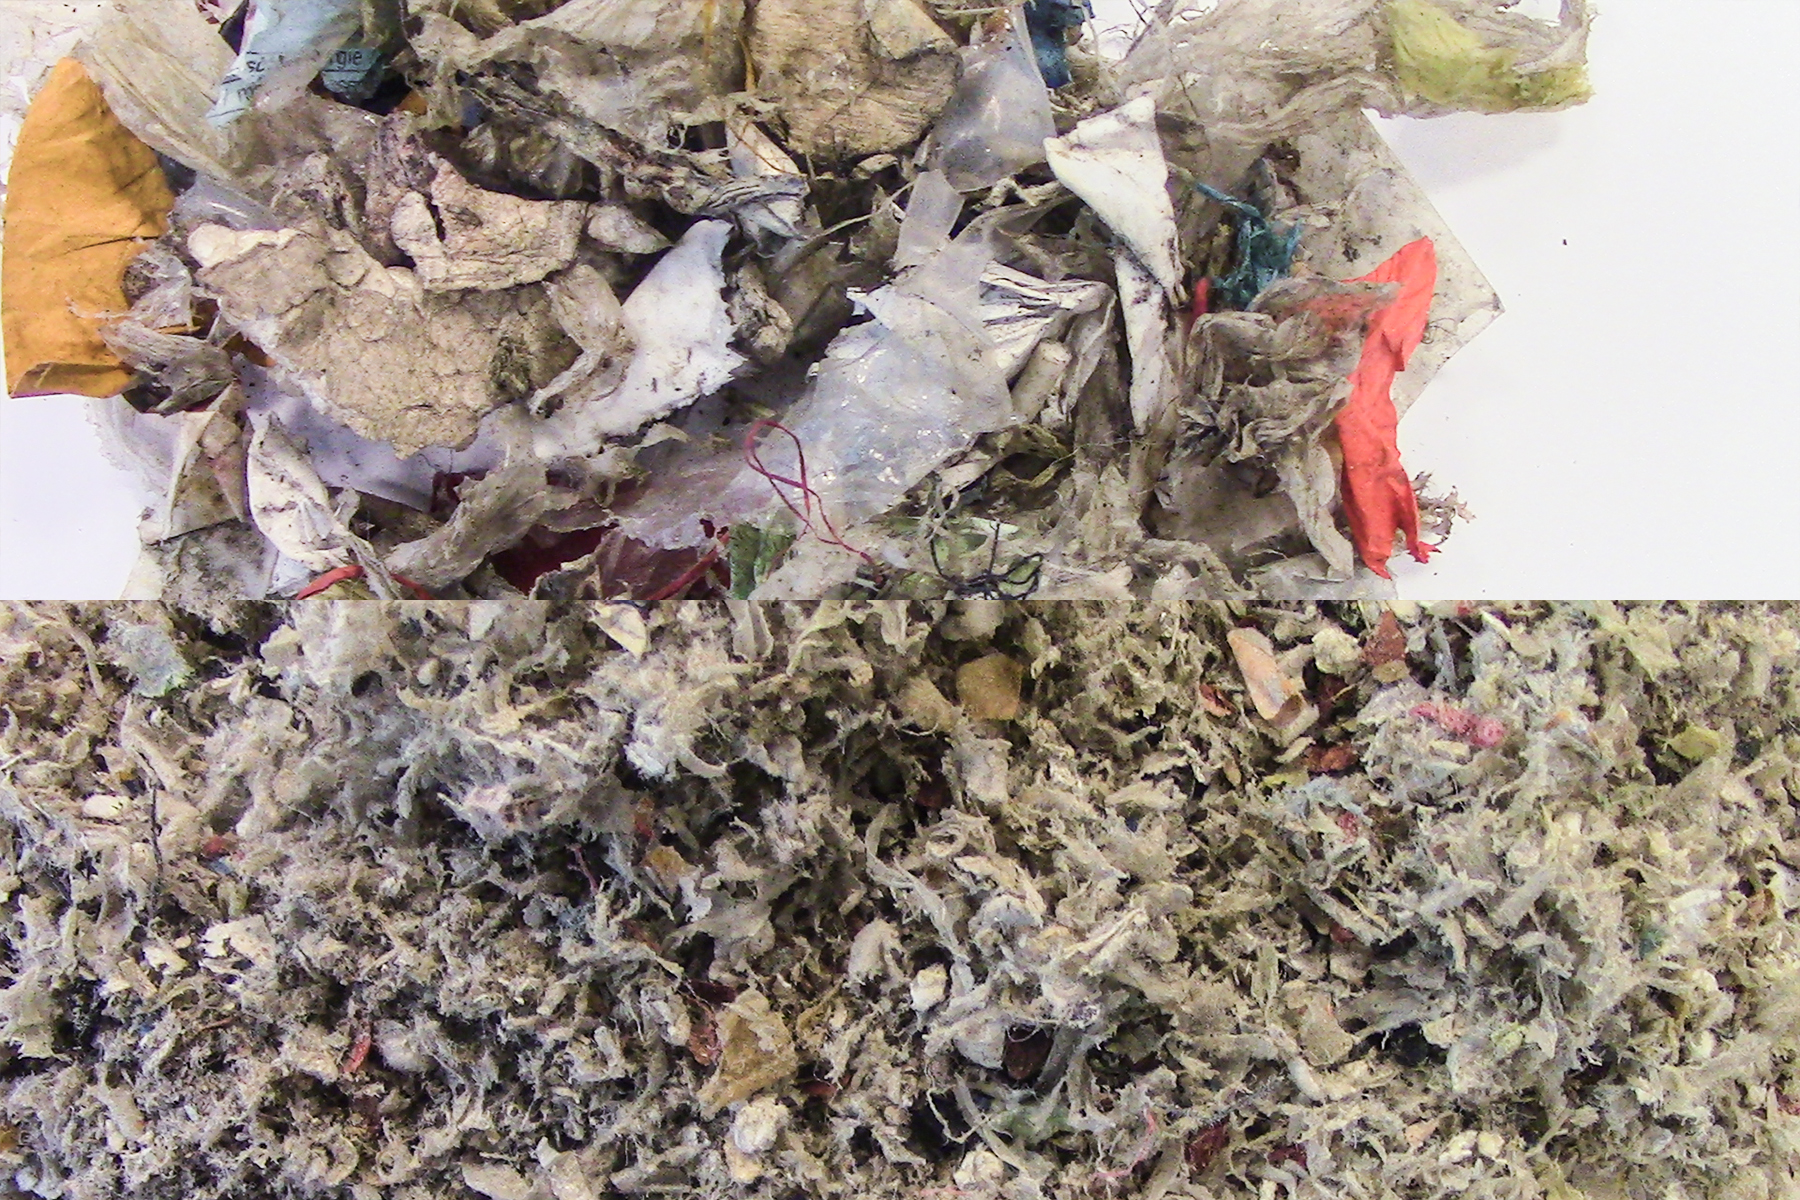
SM 300
15 min | 6 mm
6 mm, 100 g
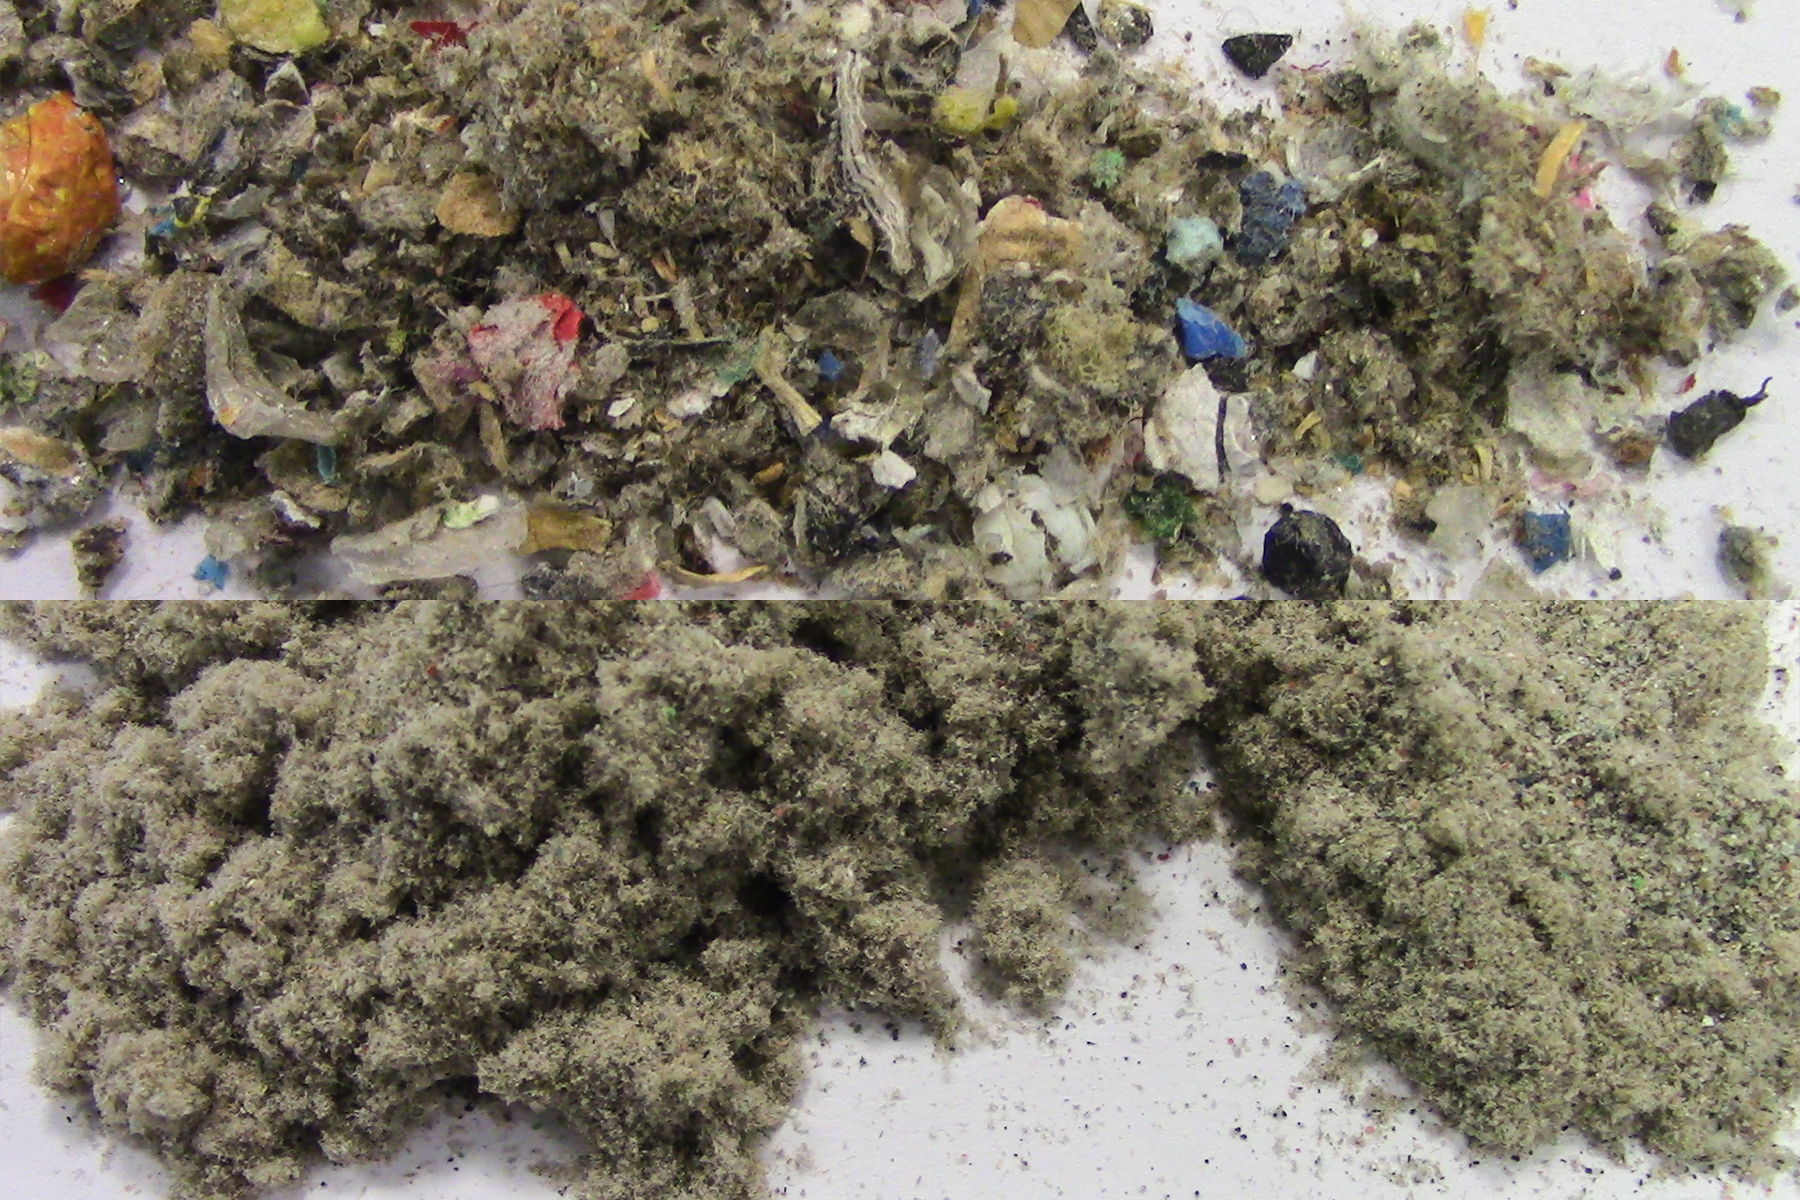
Vorzerkleinerung SM 300
Feinzerkleinerung ZM 300
45 s | 0,75 mm
15 mm, 300 g
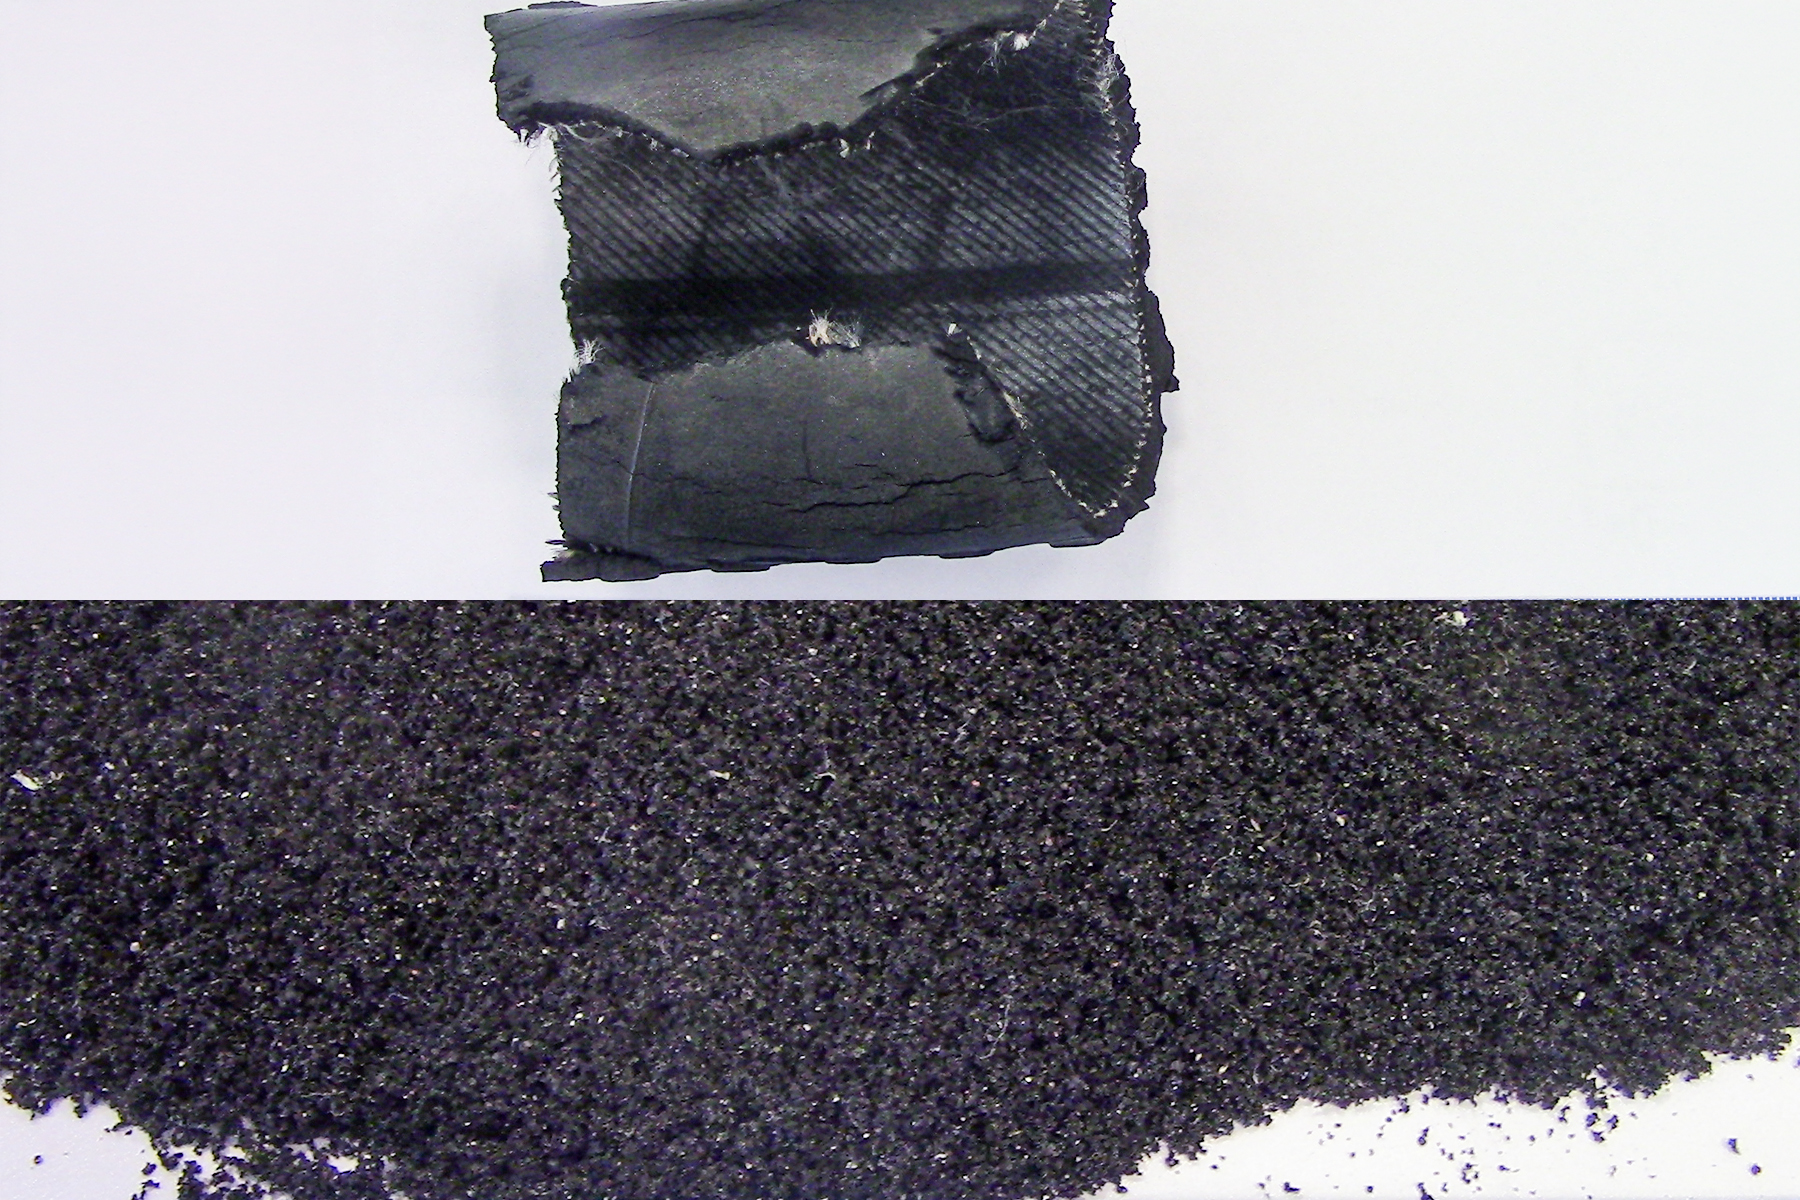
Vorzerkleinerung SM 300
Feinzerkleinerung ZM 300
15 min | 0,3 µm
Biomasse‑ und Holzreste
Biomassebasierte alternative Brennstoffe wie Holzhackschnitzel, Rinde oder Altholz lassen sich effizient homogenisieren, sofern die Probe repräsentativ und vorsortiert ist. Metallische Fremdkörper (z. B. Nägel, Schrauben, Klammern) müssen vor der Zerkleinerung entfernt werden, um Schneidwerkzeuge zu schützen und analytische Verfälschungen zu vermeiden. Schneidmühlen werden typischerweise für die Grobzerkleinerung eingesetzt, gefolgt von weiterer Homogenisierung und Mahlung in der ZM 300 mit einem geeigneten Sieb. Wie bei Kunststoffproben kann je nach Materialeigenschaften (z. B. dickere Äste oder kompakte Holzstücke) der 6‑Scheibenrotor in der Vorzerkleinerung vorteilhaft sein. Ein gleichmäßiger Probeneinzug sowie optionaler Zyklonbetrieb in Vor‑ und Feinmahlstufe tragen zu einer stabilen und reproduzierbaren Verarbeitung bei.
Altpapier und Papierreste
Altpapier und Papierreste weisen häufig eine hohe Variabilität hinsichtlich Füllstoffen, Beschichtungen und Feuchtegehalt auf, was eine gründliche Homogenisierung unerlässlich macht. Schneidmühlen eignen sich sehr gut für den initialen Zerkleinerungsschritt. Der Einsatz eines V‑Rotors sowie das Vorzerknüllen des Materials in kleinere Portionen verbessern die Schneideffizienz. Nach dem Mischen und Teilen kann die analytische Teilprobe in der ZM 300 auf die Anforderungen für Asche‑, Element‑ oder XRF‑Analysen vermahlen werden.
Klärschlamm als Ersatzbrennstoff
Klärschlamm ist in der Regel feucht und neigt zur Agglomeration, weshalb vor einer reproduzierbaren Homogenisierung ein definierter Trocknungsschritt (z. B. mit dem TG 200) erforderlich ist. Nach der Trocknung kann das Material in einer Schneidmühle oder einem Backenbrecher vorzerkleinert und anschließend gründlich homogenisiert werden, um lokale Anreicherungen aschebildender Mineralien und Spurenelemente zu minimieren. Für die Feinvermahlung und maximale Homogenität werden Planeten‑Kugelmühlen wie die PM 400 empfohlen. Die Mahlparameter sollten die erforderliche Feinheit erreichen und gleichzeitig eine übermäßige Wärmeentwicklung begrenzen. Ein standardisiertes Trocknungs‑ und Mahlprotokoll gewährleistet über die Zeit vergleichbare Analyseergebnisse dieses Ersatzbrennstoffs.
Holzabfälle 125 mm, 800 g
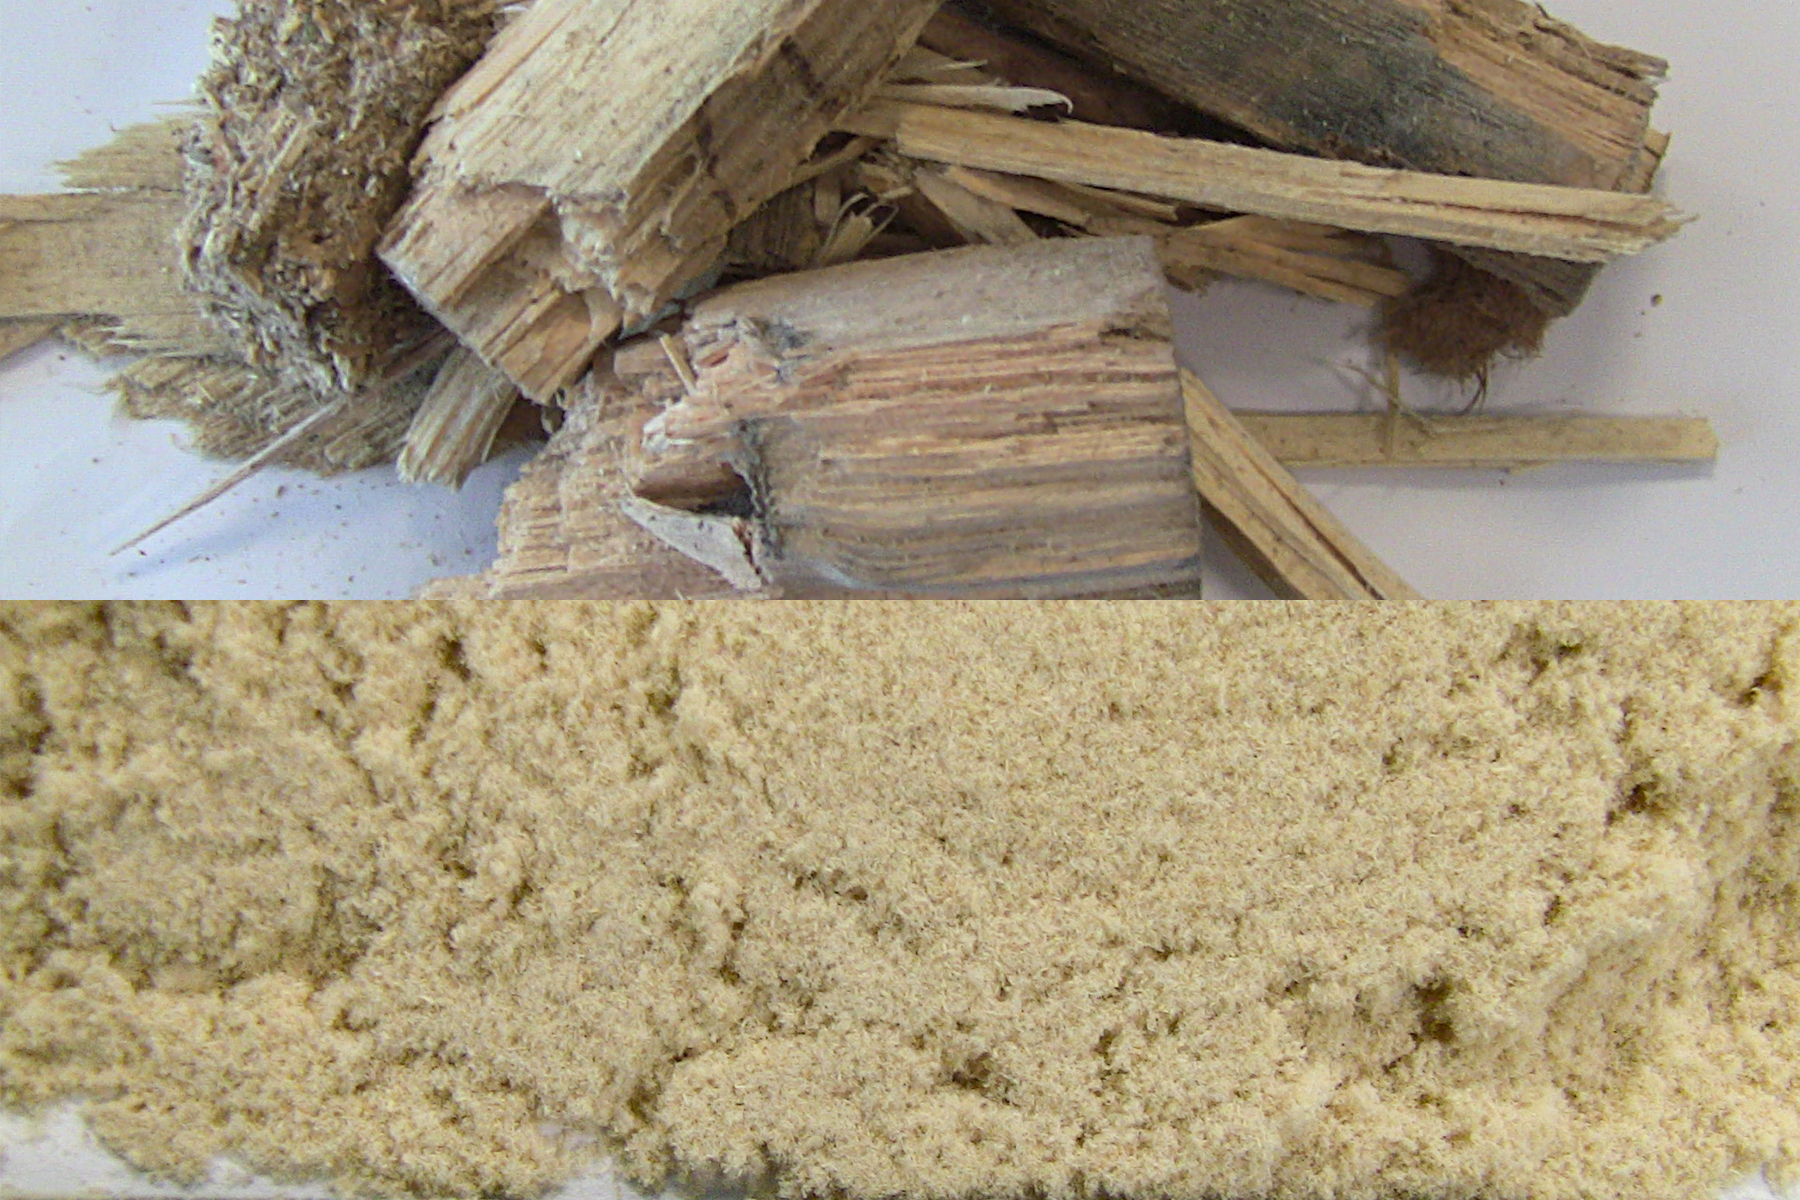
Vorzerkleinerung SM 300
Feinzerkleinerung ZM 300
5 min | 0,3 mm
Biomasse 100 mm, 125 g
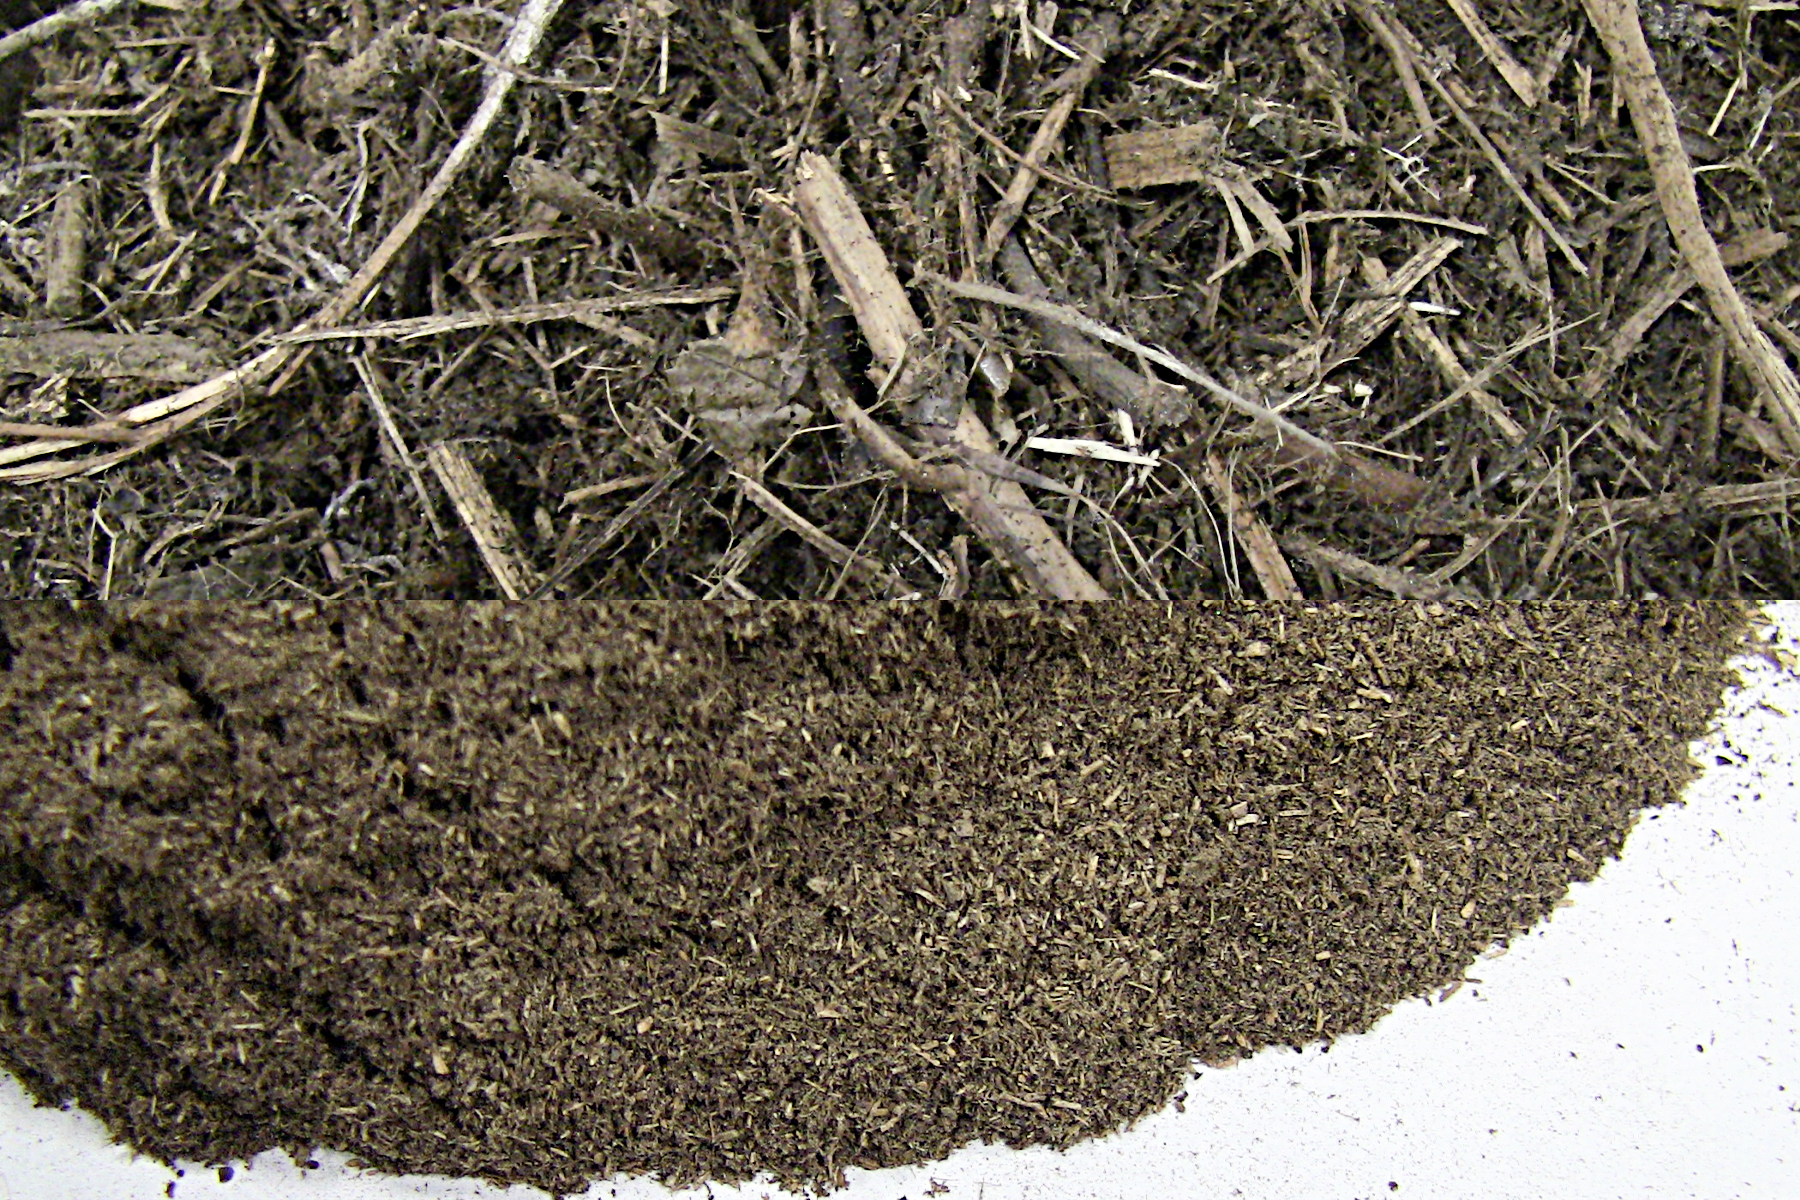
SM 300
2 min | 0,4 mm
Papier 50 mm, 7 g
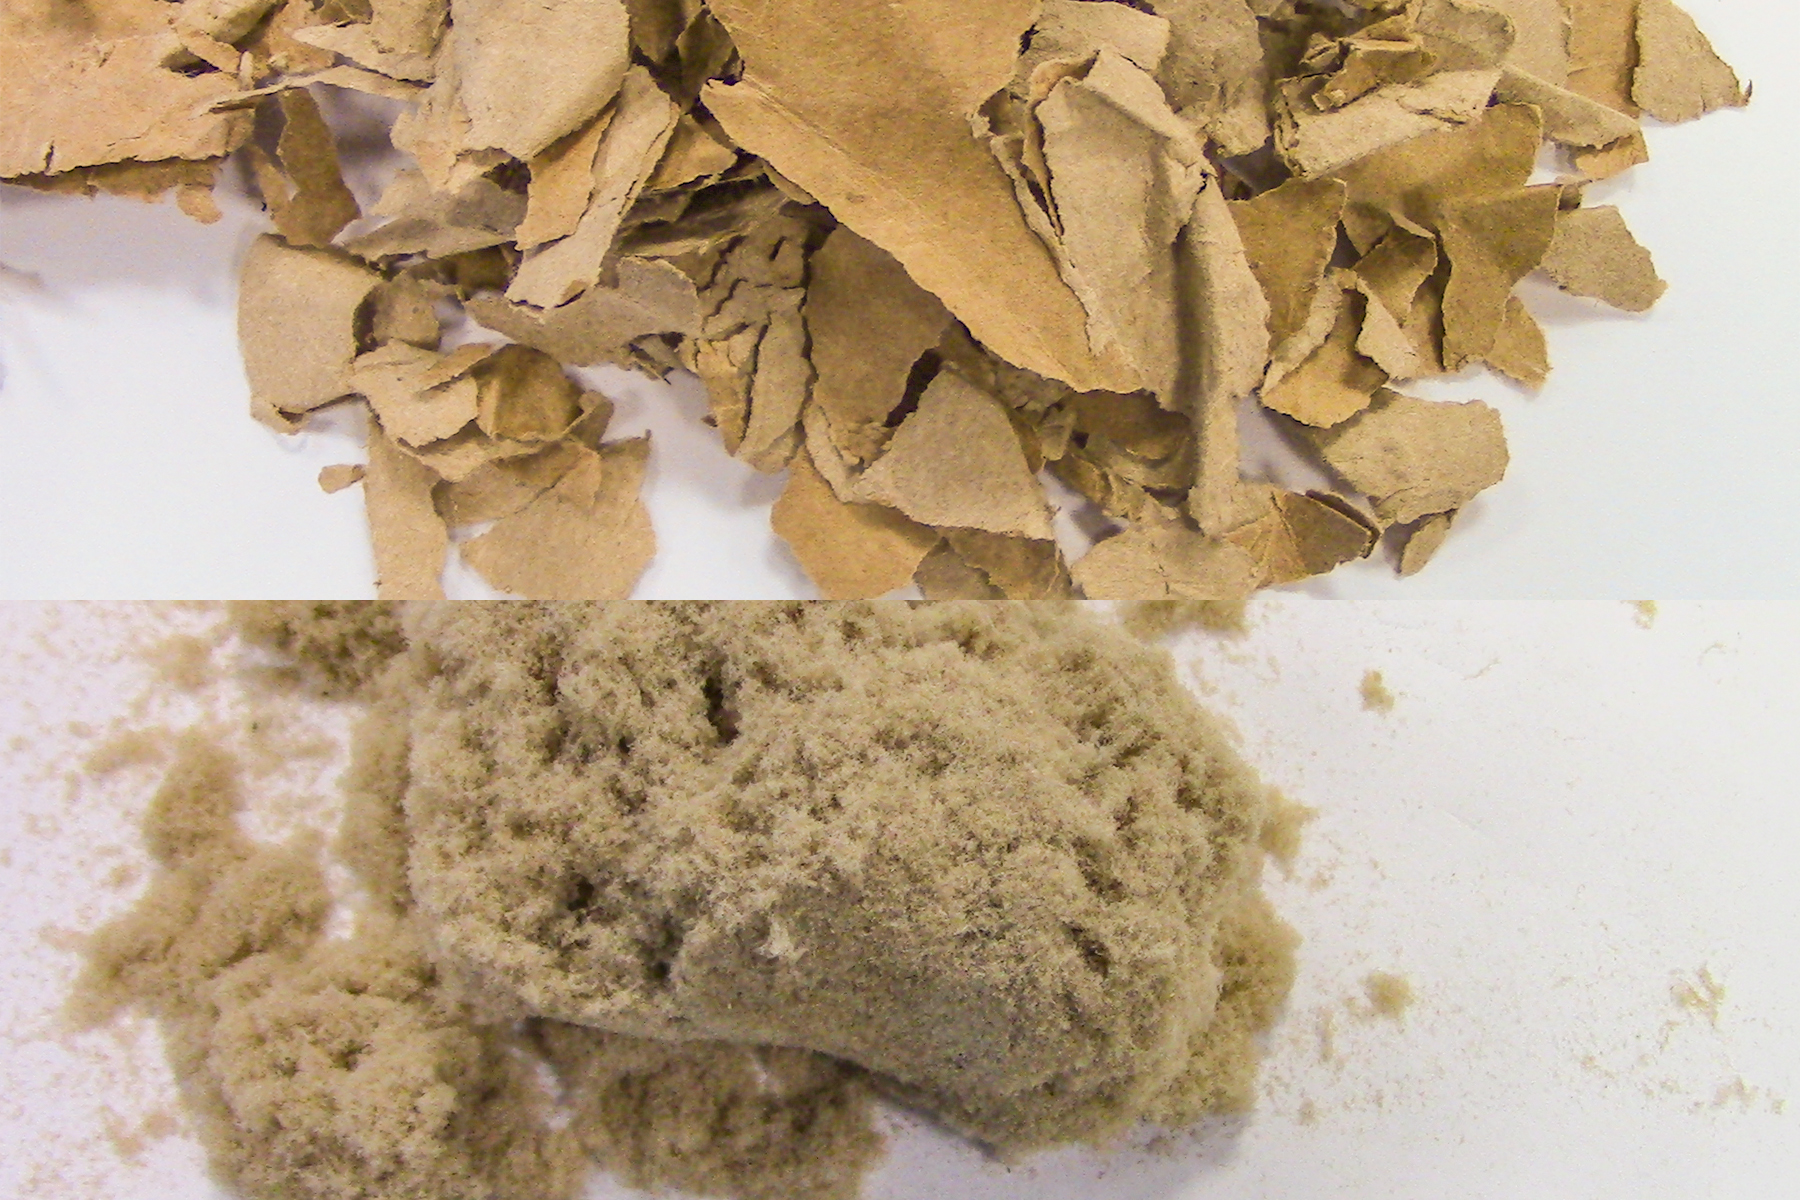
SM 300
30 s | 0,6 mm
Getrockneter Klärschlamm 30 mm, 40 g
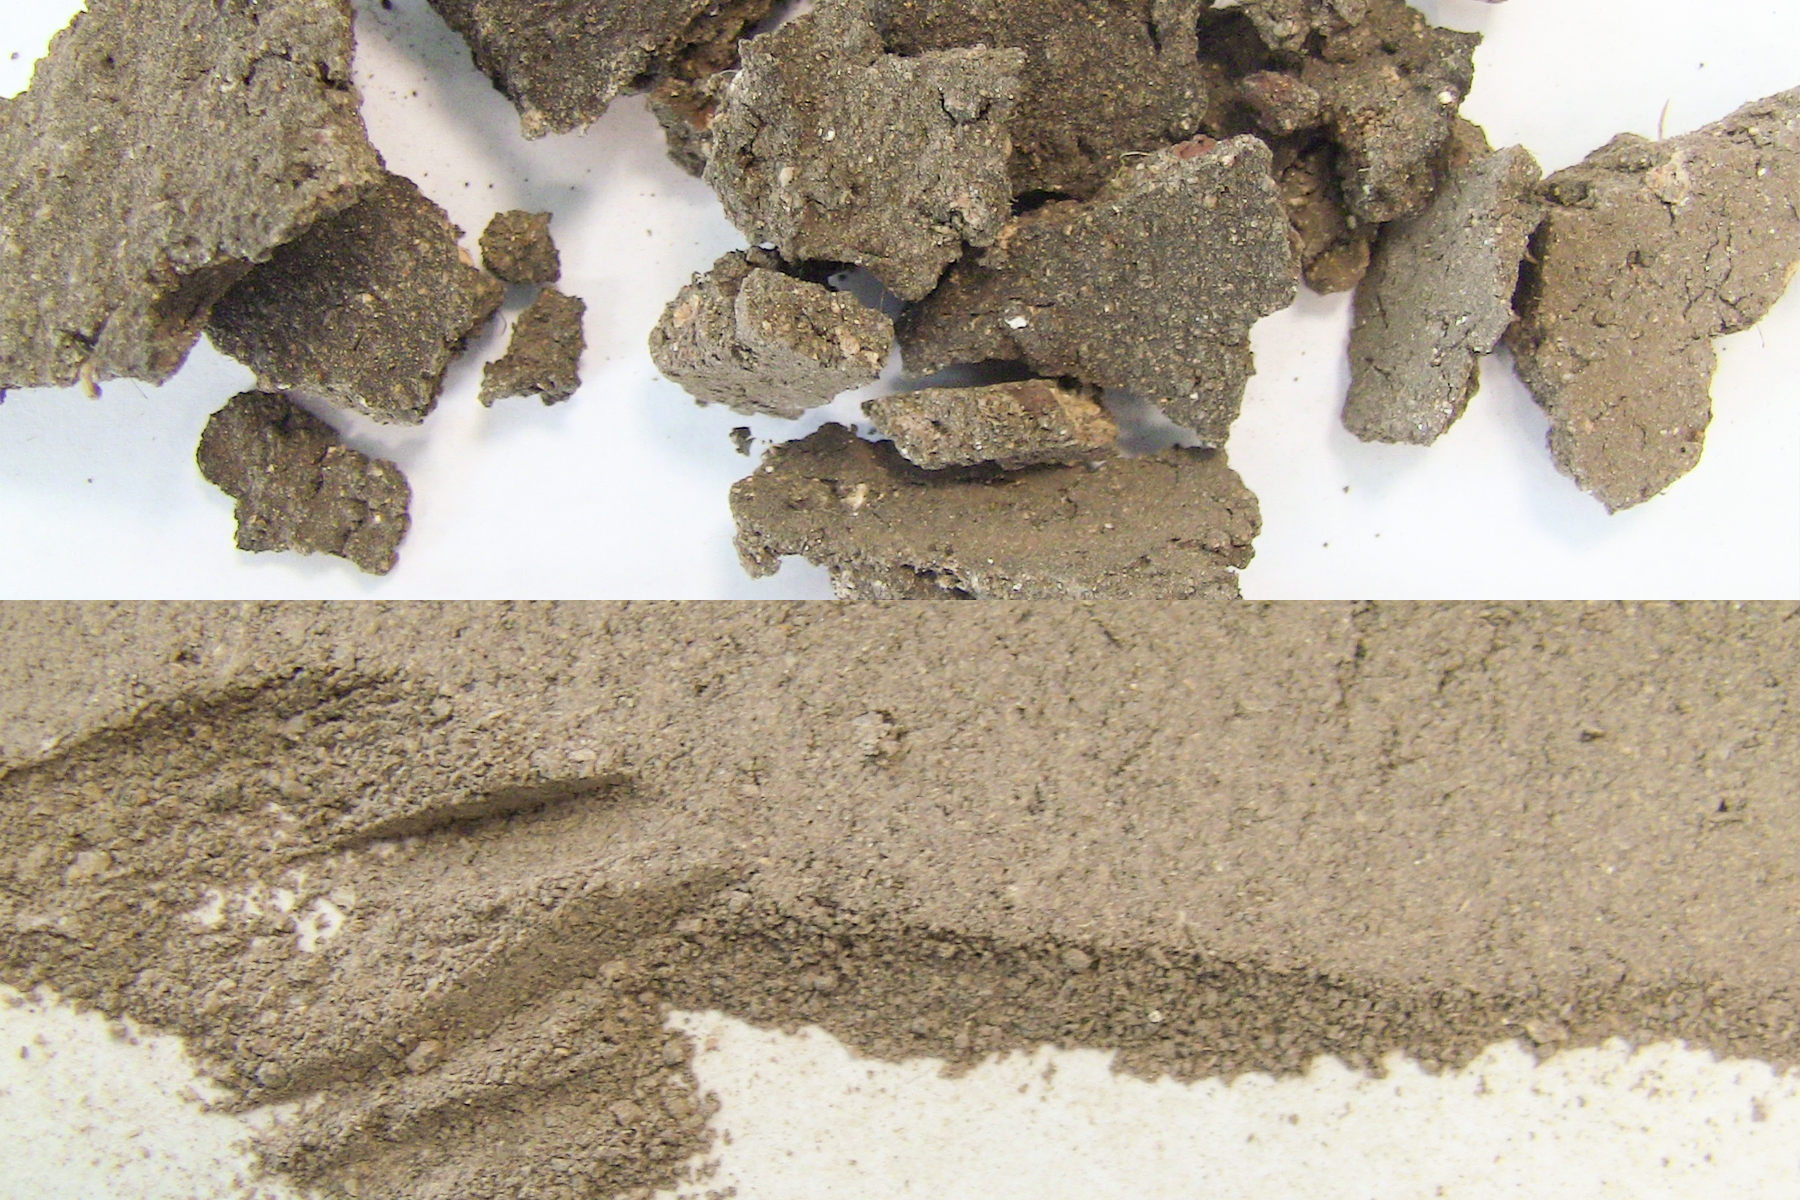
PM 400
10 min | 0,2 mm
Asphaltreste und Bitumen als Ersatzbrennstoffe
Asphaltreste können in der Zementindustrie als Ersatzbrennstoff eingesetzt werden, da der enthaltene Bitumenanteil einen nutzbaren Heizwert besitzt. Nach geeigneter Aufbereitung lassen sich Asphaltmaterialien dem Zementofen energetisch zuführen und so fossile Brennstoffe teilweise ersetzen. Für den Einsatz als Ersatzbrennstoff sind vor allem eine sorgfältige Sortierung, die Entfernung von Fremdstoffen und die Kontrolle der Materialqualität entscheidend. Besonders wichtig sind dabei ein definierter Bitumengehalt sowie die Prüfung möglicher Schadstoffbelastungen. Auf diese Weise können Asphaltreste als Ersatzbrennstoff in der Zementindustrie zur Ressourcenschonung und zur effizienteren Nutzung mineralischer Abfallströme beitragen.
Da Bitumen den Asphalt klebrig macht, ist mindestens im Feinzerkleinerungsschritt eine Versprödung mit flüssigem Stickstoff nötig! Hierzu kommt die Schlagkreuzmühle SK 300 in Frage, da sie robust und somit gut für abrasive Materialien geeignet ist.
Asphalt mit Bitumenanteil
110 mm, 11,7 kg
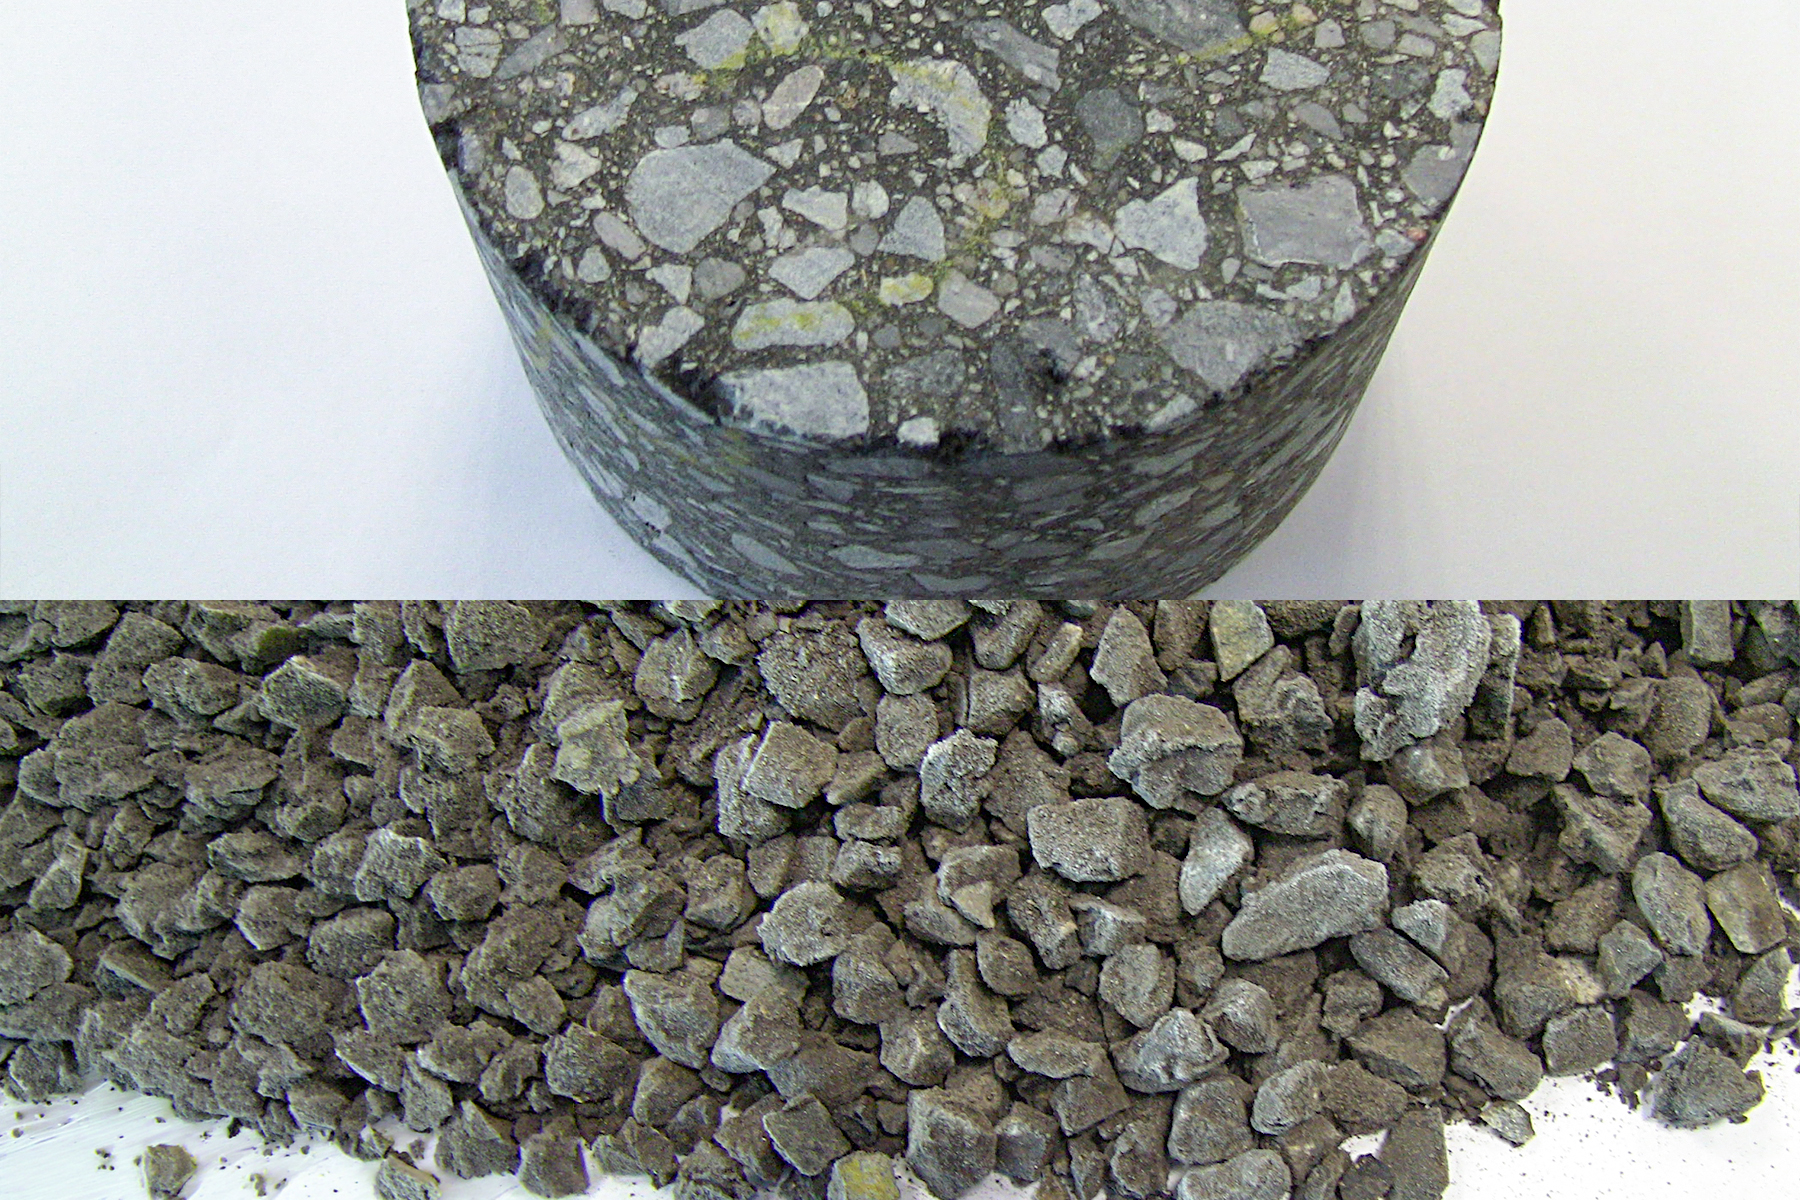
BB 300
1 min | 8 mm
10 mm, 1,7 kg
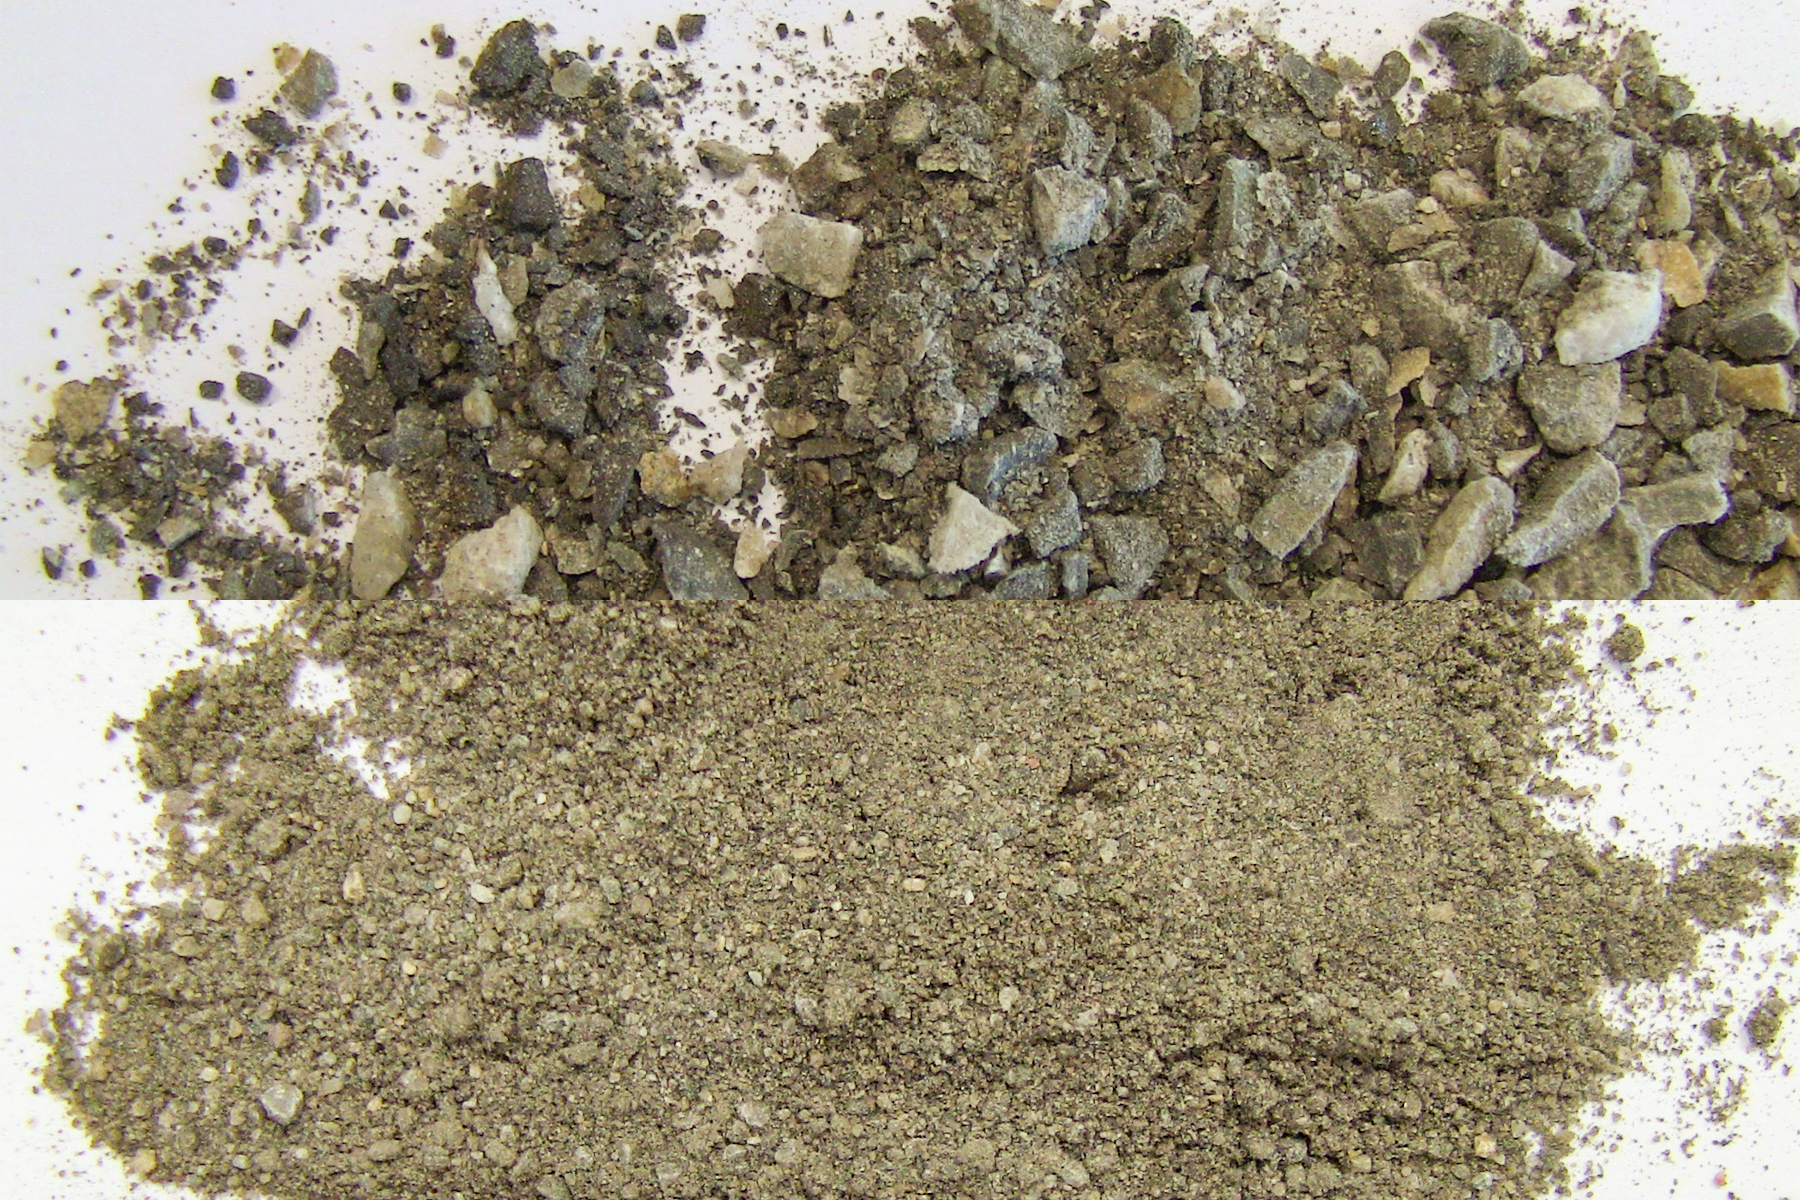
SK 300
90 s | 1 mm
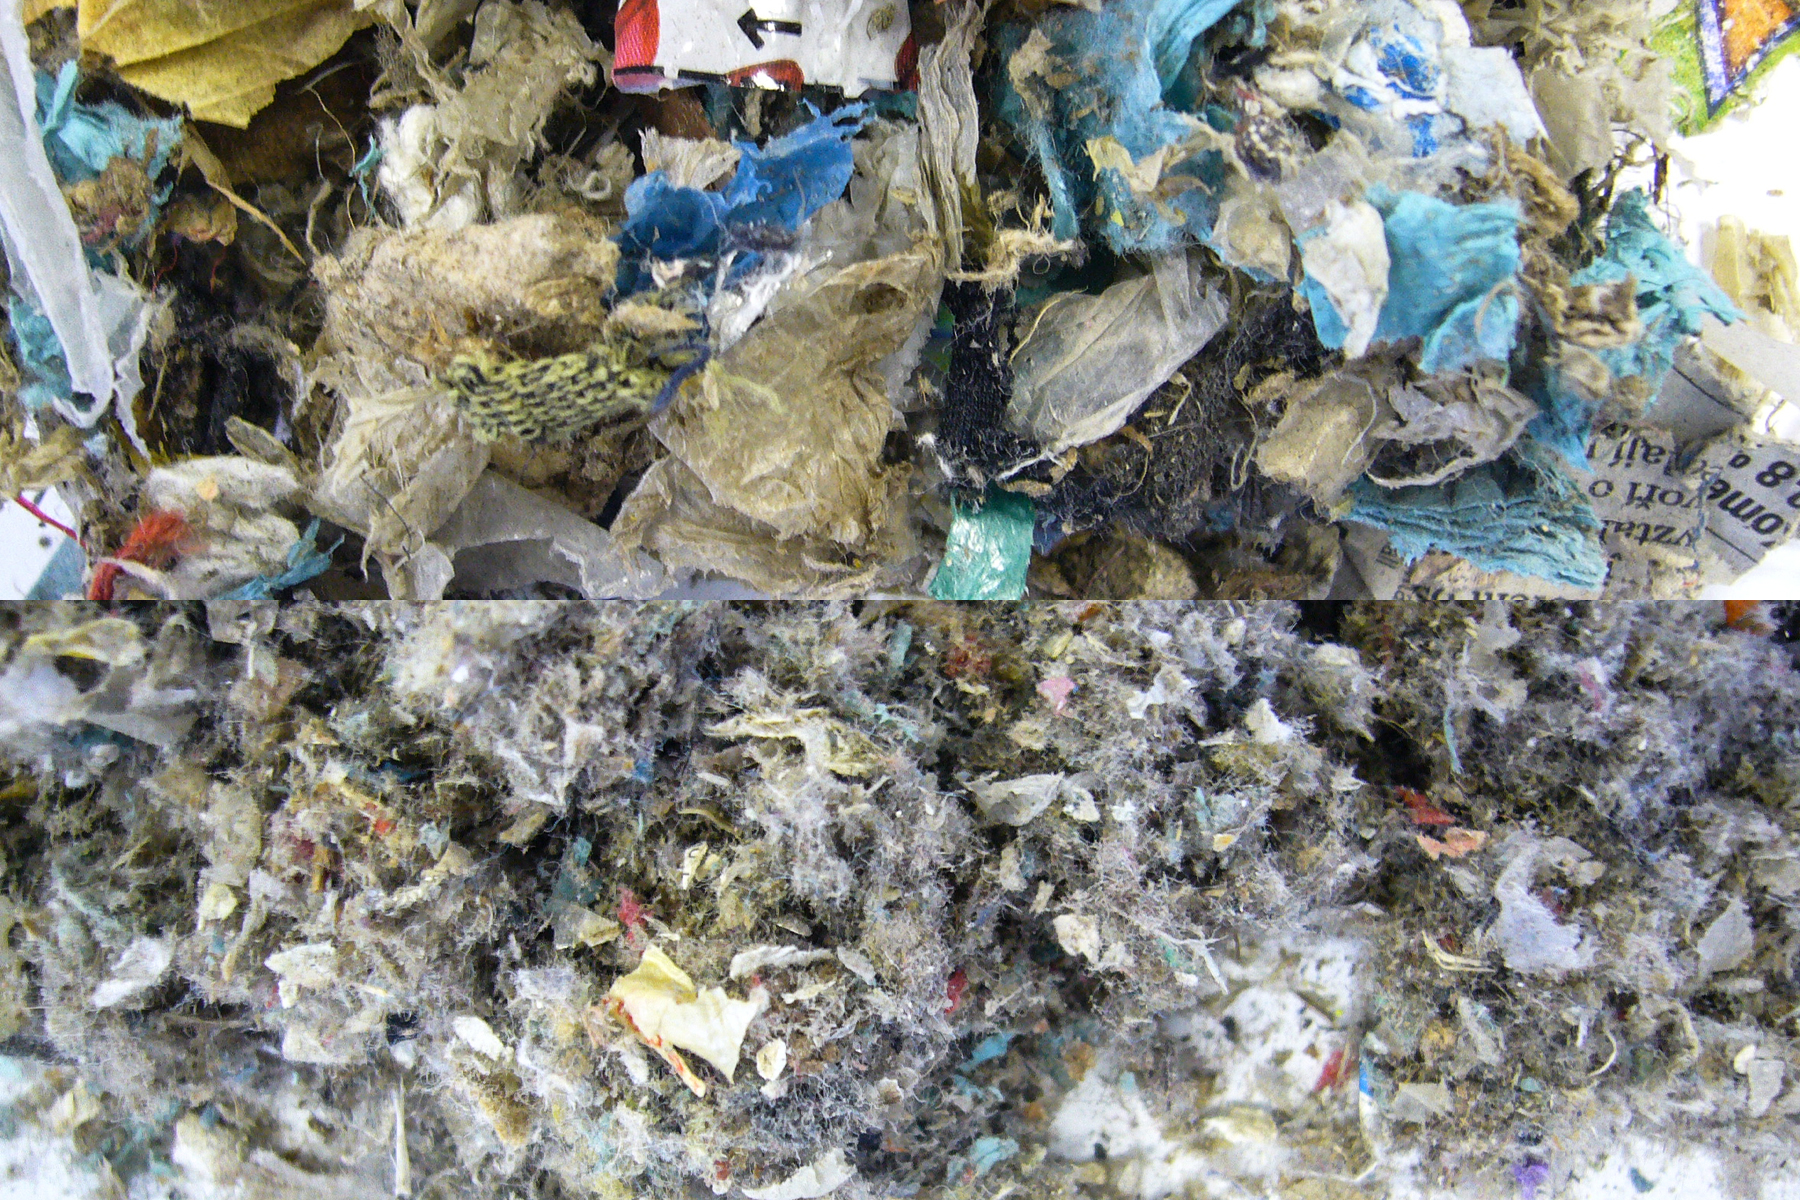
Alte Textilien und Textilreste eignen sich ebenfalls als Ersatzbrennstoffe
Textilien spielen in der Zementindustrie vor allem als Sekundärbrennstoff eine wichtige Rolle, wenn sie stofflich nicht mehr sinnvoll recycelt werden können. Aufgrund ihres organischen Anteils besitzen viele Textilreste einen nutzbaren Heizwert und können nach entsprechender Aufbereitung im Zementofen fossile Brennstoffe teilweise ersetzen. Für den Einsatz als Sekundärbrennstoff werden die Materialien sortiert, zerkleinert, homogenisiert und auf Störstoffe sowie Schadstoffgehalte geprüft. Besonders relevant ist ihr Einsatz in aufbereiteten Brennstoffmischungen, in denen Textilien gemeinsam mit anderen heizwertreichen Abfällen verwertet werden. Damit leisten Textilreste als Sekundärbrennstoff einen Beitrag zu einer kreislauforientierten und ressourcenschonenderen Zementindustrie. Die Homogenisierung von Textilien für die Qualitätskontrolle startet meist in einer Schneidmühle, gefolgt von der ZM 300 oder einer Kugelmühle zur Feinzerkleinerung.
Die Homogenisierung von Textilien für die Qualitätskontrolle startet meist in einer Schneidmühle, gefolgt von der ZM 300 oder einer Kugelmühle zur Feinzerkleinerung.
Textilien
200 mm, 20 g
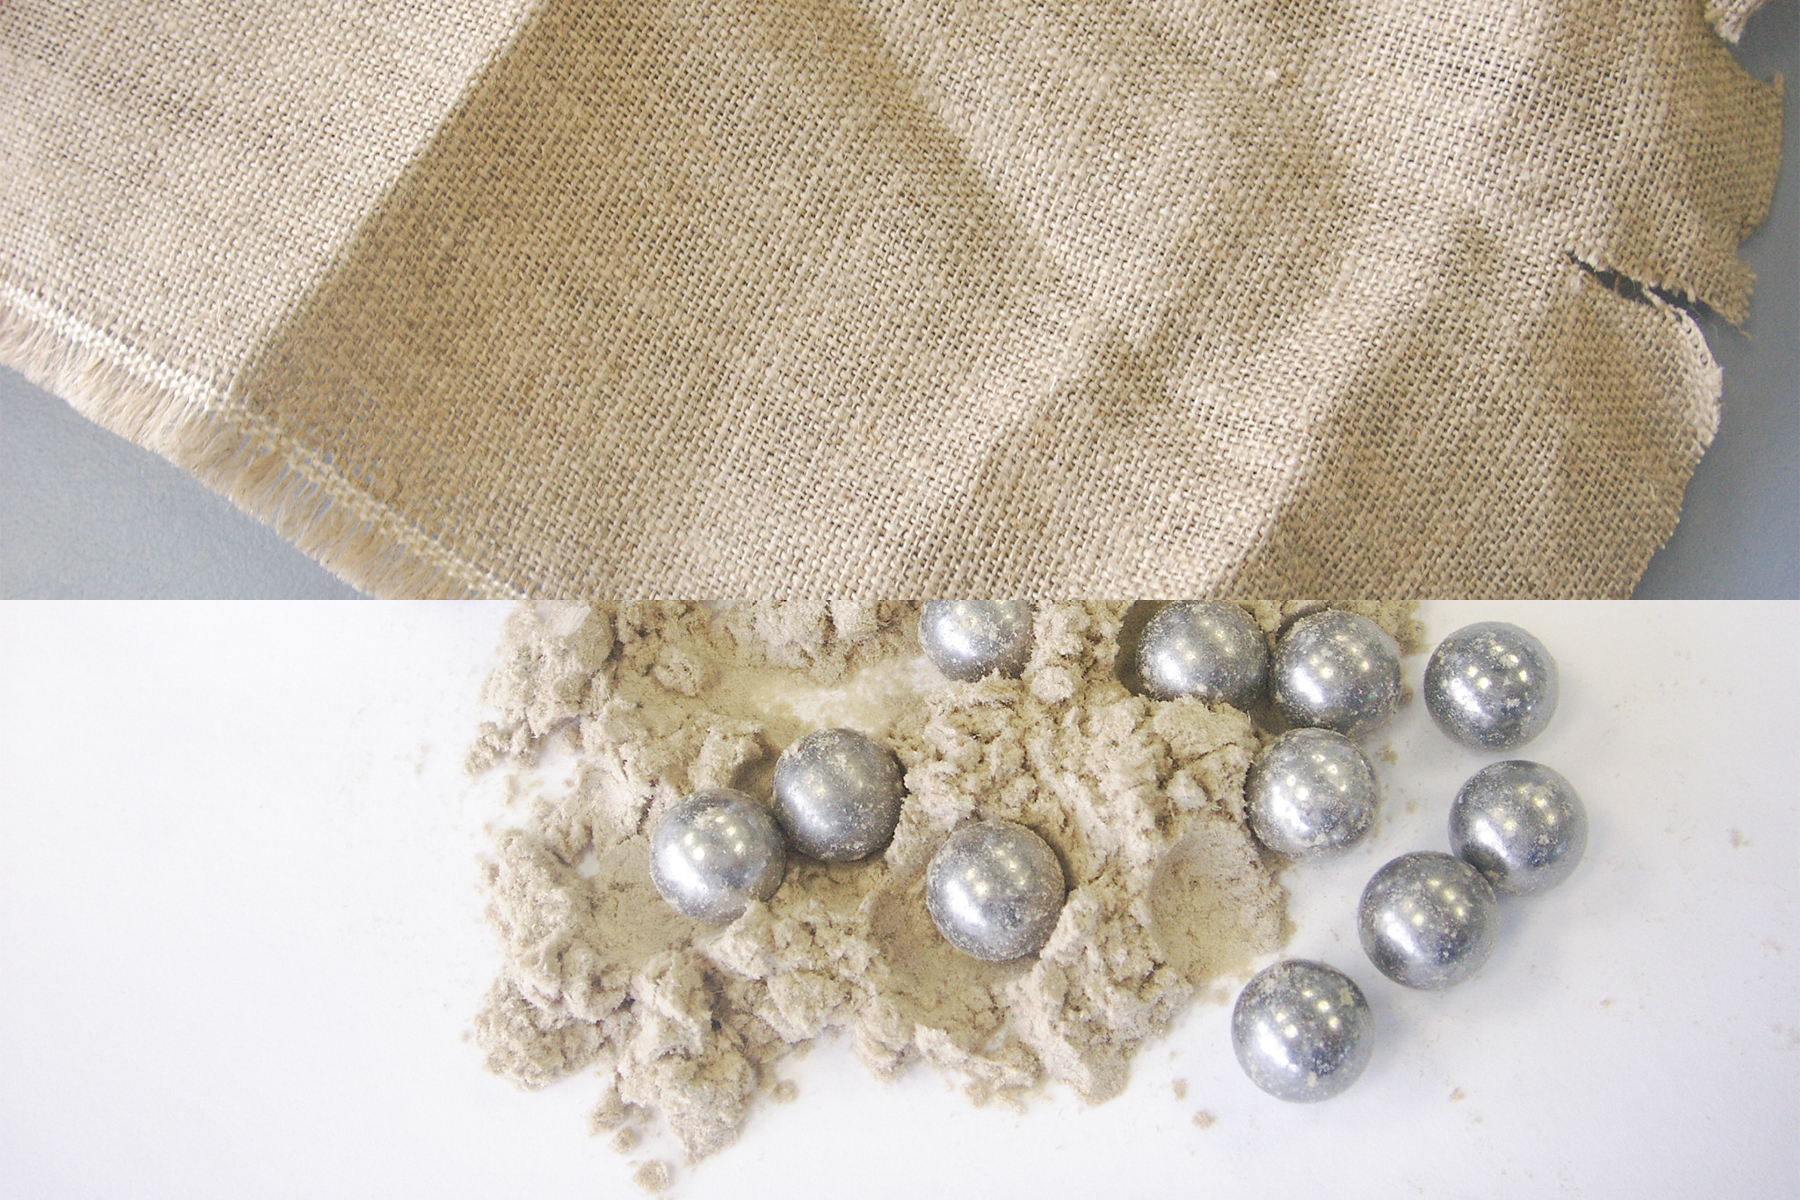
Vorzerkleinerung SM 300
Feinzerkleinerung MM 400
2 min | 200 µm
Ersatzbrennstoffe als verlässliche Alternative zu fossiler Energie
Bei sachgerechter Probenahme, Probenvorbereitung und Analyse bieten Ersatzbrennstoffe und andere alternative Brennstoffe einen zuverlässigen und nachhaltigen Weg zur Reduzierung des Einsatzes fossiler Brennstoffe in der Zementherstellung. Standardisierte Laborabläufe, robuste Homogenisierungsstrategien und materialspezifische Vorbereitungsverfahren bilden die Grundlage für eine konstante Ofenleistung, regulatorische Konformität und eine langfristige Prozessoptimierung.
Ersatzbrennstoffe und alternative Brennstoffe zur Reduzierung fossiler Brennstoffe in der Zementproduktion - FAQ
Was sind Ersatzbrennstoffe (RDF) und warum werden sie in Zementöfen eingesetzt?
Ersatzbrennstoffe (RDF) sind aufbereitete Abfallfraktionen, die als alternative Brennstoffe in Zementdrehrohröfen eingesetzt werden können. Sie ersetzen fossile Brennstoffe wie Kohle, Öl oder Erdgas und ermöglichen gleichzeitig die energetische Nutzung von Abfallströmen. Bei definierten Qualitätsspezifikationen und geeigneter Prüfung können RDF zur Senkung von Treibhausgasemissionen und zu einer stabilen Klinkerproduktion beitragen.
Wie wird eine repräsentative Probenahme und Homogenisierung von Ersatzbrennstoffen sichergestellt?
Da Ersatzbrennstoffe häufig sperrig und heterogen sind (Kunststoffe, Textilien, Papier, Gummi und mineralische Fraktionen), müssen Labor‑Teilproben repräsentativ sein, um verfälschte Ergebnisse zu vermeiden. Bewährte Verfahren sind die Entnahme von Teilproben aus mehreren Punkten, die Verarbeitung einer ausreichend großen Ausgangsmenge sowie gründliches Mischen und Teilen (z. B. mit einem Rotationsprobenteiler). Für kritische Parameter erhöhen Doppel‑ oder Dreifachanalysen die Aussagekraft und helfen, die Variabilität zu quantifizieren.
Welche Korngröße (Feinheit) ist für die Analyse von RDF erforderlich und warum ist sie wichtig?
Die Zielfeinheit von Ersatzbrennstoffen sollte an die jeweilige Analysenmethode und den untersuchten Parameter angepasst sein. Heizwertbestimmungen erfordern oft nur eine moderate Feinheit, während Asche‑, Glühverlust‑ und Elementaranalysen von einer gleichmäßigen Partikelgröße und sorgfältigem Teilen profitieren. Für XRF‑Analysen an Presslingen ist in der Regel eine feinere Mahlung erforderlich, um Korngrößeneffekte zu reduzieren und die Vergleichbarkeit zu verbessern.
Kontaktieren Sie uns für eine kostenlose Beratung
Mit einem umfassenden Netzwerk an Vertretungen stehen wir Ihnen flächendeckend zur Verfügung. Unsere Mitarbeiter beraten Sie gerne und umfassend über den Einsatz von RETSCH-Geräten für Ihre spezielle Anwendung.